на главную
Основные сведения и сущность неразрушающих видов контроля
Изучите материал о сновных сведениях и сущностях неразрушающих видов контроля. Чтобы перейти к учебным материалам, кликните на каждую из иконок.
Основные сведения
Для того чтобы сварное соединение соответствовало заданным требованиям по качеству, необходимо контролировать его, начиная с контроля подготовки шва, продолжая контролировать во время сварки и заканчивая проверкой уже готового сварного соединения.
Исходя из этого, различают следующие виды контроля сварки: предварительный, текущий и окончательный.
Предварительный контроль
Предварительный контроль включает в себя проверку качества свариваемого металла и материалов для сварки. Кроме этого, контролируют подготовку сварных кромок и сборку свариваемых деталей, исправность оснастки для сварки, сварочного оборудования и приборов. Кроме этого, необходимо провести испытания стали на свариваемость, которые включают в себя механические испытания, металлографический анализ и испытания на вероятность образования холодных трещин и горячих трещин при сварке.
Текущий контроль сварки
Текущий контроль ведут непосредственно во время сварочных работ. При этом проверяют соблюдение технологии сварки (соблюдение режимов сварки, качество зачистки промежуточных сварных швов, заварку сварочных кратеров, выполнение предварительного и сопутствующего подогрева, при необходимости и другие моменты).
Окончательный контроль сварки
При окончательном контроле проверяют уже готовые сварные соединения на предмет обнаружения дефектов в сварных соединениях. Готовое сварное изделие должно полностью удовлетворять требованиям, предъявляемым к нему.
Все процедуры по контролю над качеством сварки определены ГОСТом или руководящими документами. В них также указаны допустимые нормы погрешностей. После испытаний составляется акт и протоколы с результатами измерений.
Методы контроля качества сварных швов делятся на неразрушающий и разрушающий.
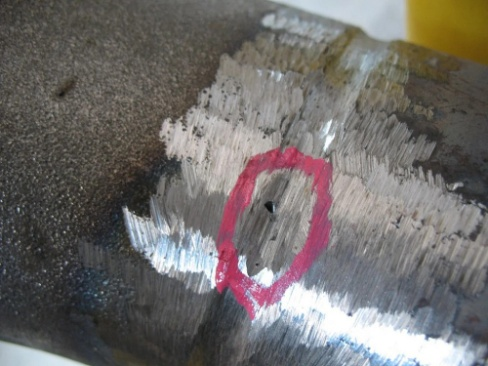
Виды неразрушающего контроля
Неразрушающий контроль сварных соединений (далее НКСС) - это способ выявить дефекты металла (дефектоскопия) благодаря, например, проникающему излучению, без физического вмешательства и нарушения целостности изделия, а также получить данные о структуре материала и его физико-химических свойствах. В этой статье пойдёт речь о промышленной дефектоскопии. НКСС - это обязательный этап строительства промышленных конструкций, так же он производится во время их дальнейшей эксплуатации.
Неразрушающий контроль сварных соединений осуществляется для магистральных газопроводов, трубопроводов отопления, изделий в машиностроении, резервуаров и разнообразных строительных конструкций.
Его нормы и методы описаны в ряде ГОСТов. Разработаны государственные стандарты, регламентирующие шесть видов неразрушающего контроля, описывающие каждый метод в отдельности, классифицирующие дефекты сварных швов и смежные тематики. Полный архив ГОСТов вы можете скачать здесь.
Методы неразрушающего контроля сварных соединений
Существует девять видов неразрушающего контроля, определённые ГОСТом 18353-79:
Визуально-измерительный контроль
Регистрация поверхностных дефектов визуально и при помощи специального мерительного инструмента.
Если в результате ВИК обнаружены недопустимые дефекты, изделие бракуется и не подвергается другим методам НК.
Нормы контроля определяются
ИСО 17637 «КН сварных швов. Визуальный контроль сварных соединений, полученных сваркой плавлением»
РД 03-606-03 «Инструкция по ВИК»
При визуальном и измерительном контроле применяют:
Лупы, в том числе измерительные; линейки измерительные металлические; угольники поверочные 90° лекальные;
Штангенциркули, штангенрейсмусы и штангенглубиномеры; щупы; угломеры с нониусом; стенкомеры и толщиномеры индикаторные; микрометры; нутромеры микрометрические и индикаторные; калибры; эндоскопы; шаблоны, в том числе специальные и универсальные (например, типа УШС), радиусные, резьбовые и др.; поверочные плиты;
плоскопараллельные концевые меры длины с набором специальных принадлежностей; штриховые меры длины (стальные измерительные линейки, рулетки).
Допускается применение других средств визуального и измерительного контроля при условии наличия соответствующих инструкций, методик их применения.
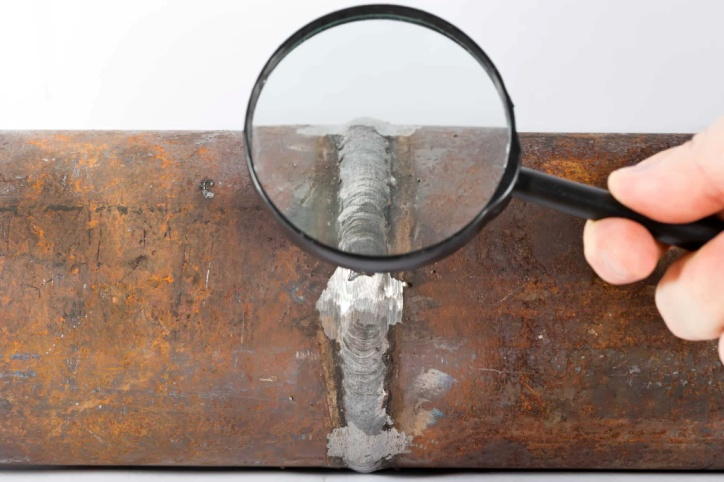
Внешним осмотром сварных швов выявляют наружные дефек¬ты: непровары, наплывы, подрезы, наружные трещины и поры, смещение свариваемых кромок деталей и т.п. Визуальный осмотр производят как невооруженным глазом, так и с применением лупы с увеличением до 10 раз.
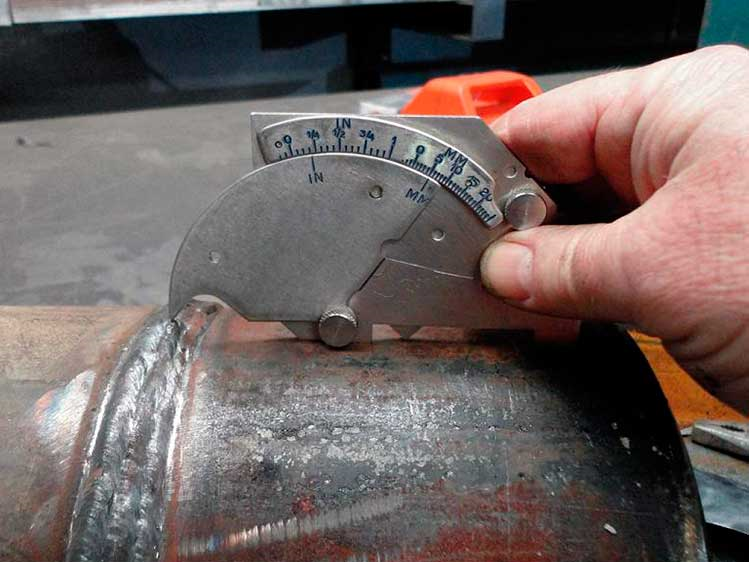
Обмеры сварных швов позволяют судить о качестве сварного соединения: недостаточное сечение шва уменьшает его прочность, слишком большое — увеличивает внутренние напряжения и дефор¬мации. Размеры сечения готового шва проверяют по его параметрам в зависимости от типа соединения. У стыкового шва проверяют его ширину, высоту, размер выпуклости со стороны корня шва, в угловом - измеряют катет. Замеренные параметры должны соот-ветствовать ТУ или ГОСТам. Размеры сварных швов контролируют обычно измерительными инструментами или специальными шаб¬лонами.
Внешний осмотр и обмеры сварных швов не дают возможности окончательно судить о качестве сварки. Они устанавливают только внешние дефекты шва и позволяют определить их сомнительные участки, которые могут быть проверены более точными способами.
На подготовительных этапах неразрушающий контроль позволяет оценить насколько качественно скошены кромки под стык, и как тщательно очищена поверхность от ржавчины, краски и мусора. Этот метод контролирует и накладку маркировки или клейма на готовые швы, а так же соответствие вида клейма конкретному соединению
Контроль проникающими веществами: капиллярный (цветной)
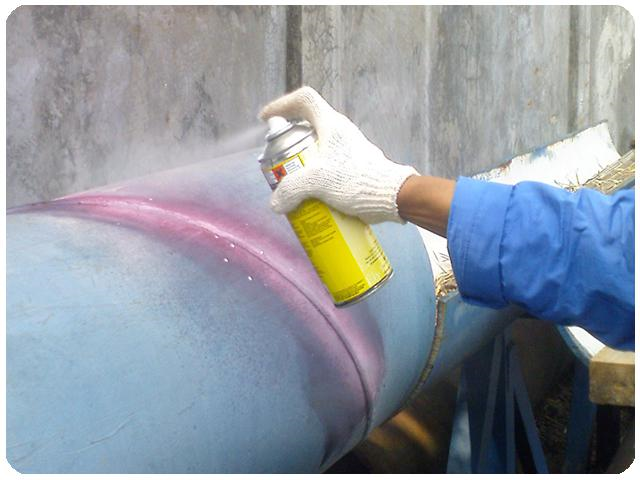
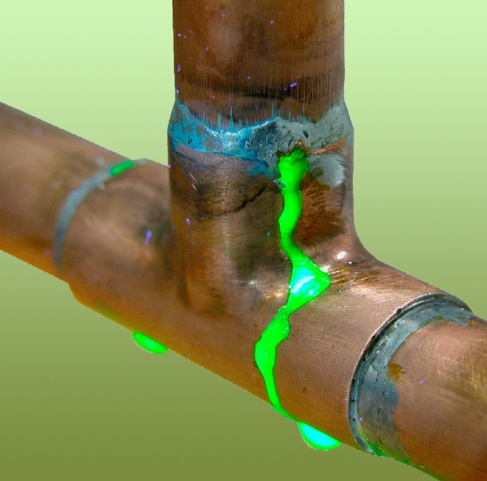
Контроль проникающими веществами: капиллярный основан на капиллярном проникновении в полость дефекта индикаторной жидкости цветной либо люминесцирующей. Применяется для обнаружения поверхностных дефектов, определения их формы и ориентации на поверхности. Для контроля сварных соединений используют аэрозольные дефектоскопические наборы, чувствительность которых проверяют по специально изготовленному рабочему образцу, имеющему несплошности по трём классам чувствительности.
Проводится по ГОСТ 18442-89 «Контроль неразрушающий. Капиллярные методы. Общие требования»
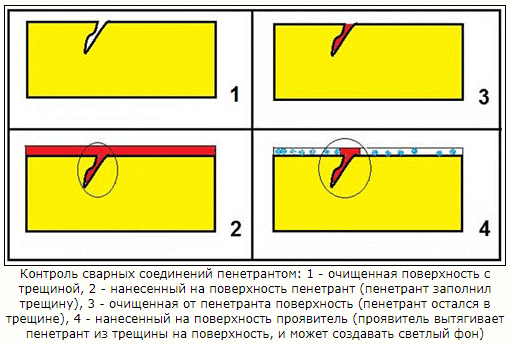
Контроль сварных соединений пенетрантом: 1-очищенная поверхность с трещиной, 2-нанесенный на поверхность пенетрант (пенетрант заполнил трещину), 3-очищенная поверхность от пенетранта (пенетрант остался в трещине), 4-нанесенный на поверхность проявитель (проявитель вытягивает пенетрант из трещины на поверхность, и может создавать светлый фон)
Контроль деталей на трещины методом цветной (красочной) дефектоскопии основан на использовании явлений капиллярности, диффузии, окрашивания, светового и цветного контрастов.
На участках расположения поверхностных дефектов, обработанных предварительно специальными составами (комплектом красок), образуется цветной (красочный) след на белом фоне.
Дефектоскописты должны быть обучены по специальной программе и аттестованы.
Метод основан на целевом формировании цветного рисунка по контуру дефекта на белом фоне и выявлении поверхностных дефектов изделия.
Чувствительность метода определяется основными факторами:
Магнитный: магнитопорошковый метод контроля
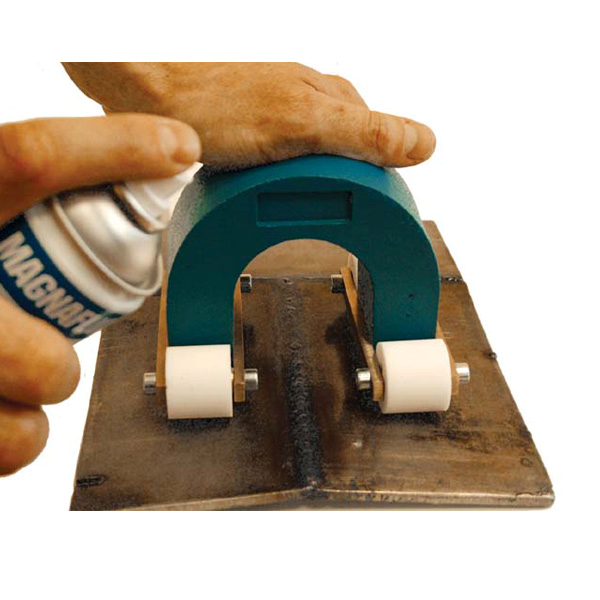
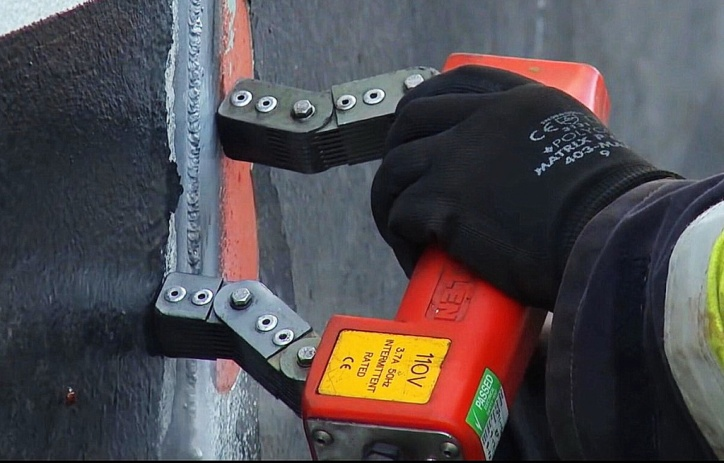
Магнитный: магнитопорошковый метод контроля основан на притяжении магнитных частиц силами неоднородных магнитных полей, образующихся над дефектами в намагниченных объектах, с образованием в зонах дефектов индикаторных рисунков в виде скоплений магнитных частиц. При контроле магнитопорошковым методом применяют стационарные, передвижные и переносные дефектоскопы, размагничивающие устройства, магнитные индикаторы, контрольные образцы для оценки работоспособности магнитопорошковых дефектоскопов и магнитных индикаторов.
Контроль проводится по ГОСТ Р 56512-2015 Контроль неразрушающий. Магнитопорошковый метод. Типовые технологические процессы.
Магнитопорошковый метод применяют для контроля объектов из ферромагнитных материалов с магнитными свойствами. Ферромагнитными свойствами обладают железо, никель, кобальт и некоторые сплавы. Метод может быть использован для контроля объектов с немагнитными покрытиями.
Магнитопорошковый метод предназначен для выявления поверхностных и подповерхностных нарушений сплошности: волосовин, трещин различного происхождения, непроваров сварных соединений, флокенов, закатов, надрывов и т.п.
Этапы магнитопорошкового контроля
1. Подготовка детали к контролю.
Подготовка детали к контролю заключается в очистке поверхности детали от отслаивающейся ржавчины, грязи, а также от смазочных материалов и масел, если контроль проводится с помощью водной суспензии или сухого порошка. Если поверхность детали темная и черный магнитный порошок на ней плохо виден, то деталь иногда покрывают тонким просвечивающим слоем белой контрастной краски.
2. Намагничивание детали.
Намагничивание детали является одной из основных операций контроля. От правильного выбора способа, направления и вида намагничивания, а также рода тока во многом зависит чувствительность и возможность обнаружения дефектов.
3. Нанесение на поверхность детали магнитного индикатора (порошка или суспензии).
Оптимальный способ нанесения суспензии заключается в окунании детали в бак, в котором суспензия хорошо перемешана, и в медленном удалении из него. Однако этот способ не всегда технологичен. Чаще суспензию наносят с помощью шланга или душа. Напор струи должен быть достаточно слабым, чтобы не смывался магнитный порошок с дефектных мест. При сухом методе контроля эти требования относятся к давлению воздушной струи, с помощью которой магнитный порошок наносят на деталь. Время стекания с детали дисперсной среды, имеющей большую вязкость (например, трансформаторного масла), относительно велико, поэтому производительность труда контролера уменьшается.
4. Осмотр детали. Расшифровка индикаторного рисунка и разбраковка.
Контролер должен осмотреть деталь после стекания с нее основной массы суспензии, когда картина отложений порошка становится неизменной.
Детали проверяют визуально, но в сомнительных случаях и для расшифровки характера дефектов применяют оптические приборы, тип и увеличение которых устанавливают по нормативным документам. Увеличение оптических средств не должно превышать x10.
Разбраковку деталей по результатам контроля должен производить опытный контроллер. На рабочем месте контроллера необходимо иметь фотографии дефектов или их дефектограммы (реплики с отложениями порошка, снятые с дефектных мест, с помощью клейкой ленты или другими способами), а также контрольные образцы с минимальными размерами недопустимых дефектов.
Вид и форма валиков магнитного и люминесцентного магнитного порошка во многих случаях помогают распознать нарушения сплошности
Индикаторные рисунки, образующиеся на дефектах типа нарушений сплошности материала, а также в местах резких изменений сечения объектов контроля, магнитных свойств материала и т.п., имеют следующие характерные особенности:
Вихретоковый контроль
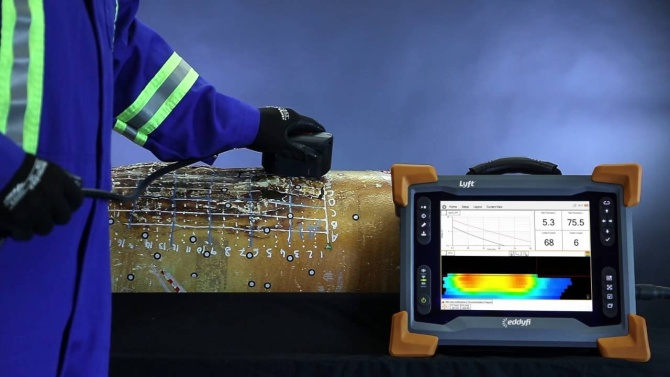
Вихретоковый контроль основан на взаимодействии электромагнитных полей и вихревых токов преобразователя и ОК. Вихревые токи возбуждаются в объекте преобразователем в виде индуктивной катушки, питаемой переменным или импульсным током
Приёмным преобразователем служит та же или другая катушка. Катушки могут располагать либо по одну, либо по разные стороны ОК. Метод применяют только для контроля объёктов из электропроводящих материалов. При проведении измерений используют прибор для измерения вихревых токов, один или несколько датчиков и соединительные кабели, эталонные образцы ( применяются для проверки порога чувствительности, калибровки приборов и рабочего зонда, проверки вихретоковых преобразователей).
Контроль проводится по ГОСТ Р ИСО 15549-09 «КН. Контроль вихретоковый. Основные положения»
Вихретоковый метод применяют для контроля материалов, обладающих электропроводностью. К ним, в частности, относятся: медь, алюминий, молибден, вольфрам, цинк, никель, железо, марганец.
Радиационный: радиографический
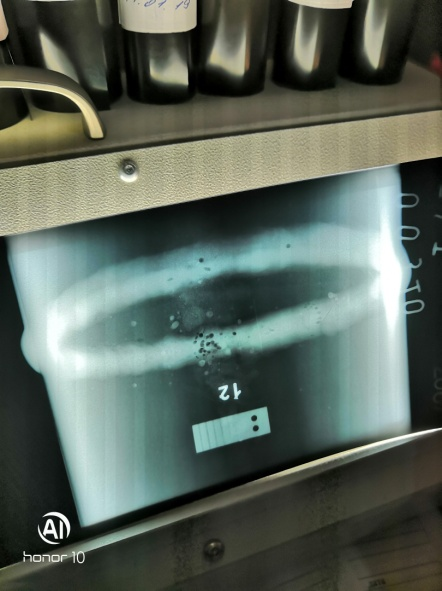
Радиационные методы контроля являются надежным и широко распространенными методами контроля, основанными на способности рентгеновского и гамма-излучения проникать через металл. Выявление дефектов при радиационных методах основано на разном поглощении рентгеновского или гамма-излучения участками металла с дефектами и без них. Сварные соединения просвечивают специальными аппаратами. С одной стороны шва на некотором расстоянии от него помещают источник излучения, с противоположной стороны плотно прижимают кассету с чувствительной фотопленкой (рис.) При просвечивании лучи проходят через сварное соединение и облучают пленку. В местах, где имеются поры, шлаковые включения, непровары, крупные трещины, на пленке образуются темные пятна. Вид и размеры дефектов определяют сравнением пленки с эталонными снимками. Источниками рентгеновского излучения служат специальные аппараты (РУП-150-1, РУП-120-5-1 и др.).
Контроль проводится по ГОСТ 7512 «КН. Соединения сварные. Радиографический метод»
Рентгенопросвечиванием целесообразно выявлять дефекты в деталях толщиной до 60 мм. Наряду с рентгенографированием (экспозицией на пленку) применяют и рентгеноскопию, т.е. получение сигнала о дефектах при просвечивании металла на экран с флуоресцирующим покрытием. Имеющиеся дефекты в этом случае рассматривают на экране. Такой способ можно сочетать с телевизионными устройствами и контроль вести на расстоянии.
При просвечивании сварных соединений гамма-излучением источником излучения служат радиоактивные изотопы: кобальт-60, тулий-170, иридий-192 и др. Ампула с радиоактивным изотопом помещается в свинцовый контейнер. Технология выполнения просвечивания подобна рентгеновскому просвечиванию. Гамма-излучение отличается от рентгеновского большей жесткостью и меньшей длиной волны, поэтому оно может проникать в металл на большую глубину. Оно позволяет просвечивать металл толщиной до 300 мм. Недостатками просвечивания гамма-излучением по сравнению с рентгеновским являются меньшая чувствительность при просвечивании тонкого металла (менее 50 мм), невозможность регулирования интенсивности излучения, большая опасность гамма-излучения при неосторожном обращении с гамма-аппаратами.
Акустический: ультразвуковой
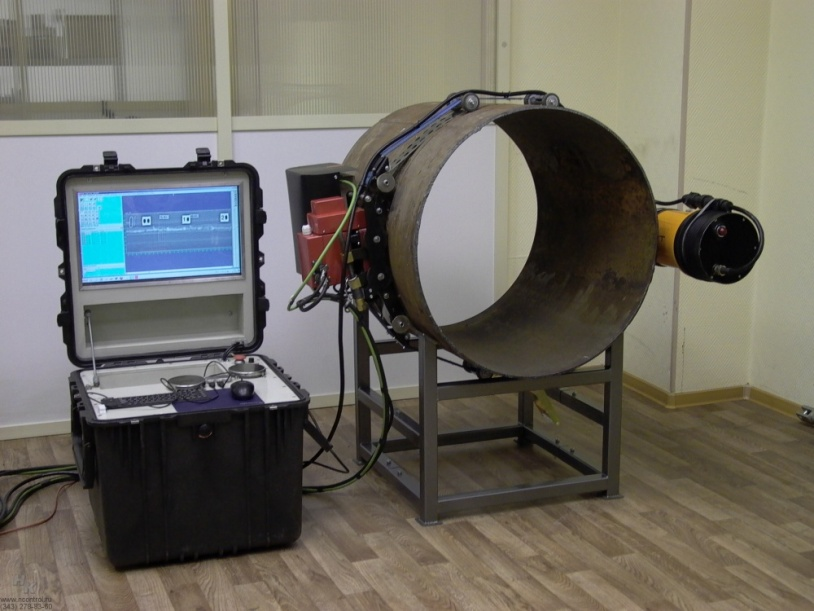
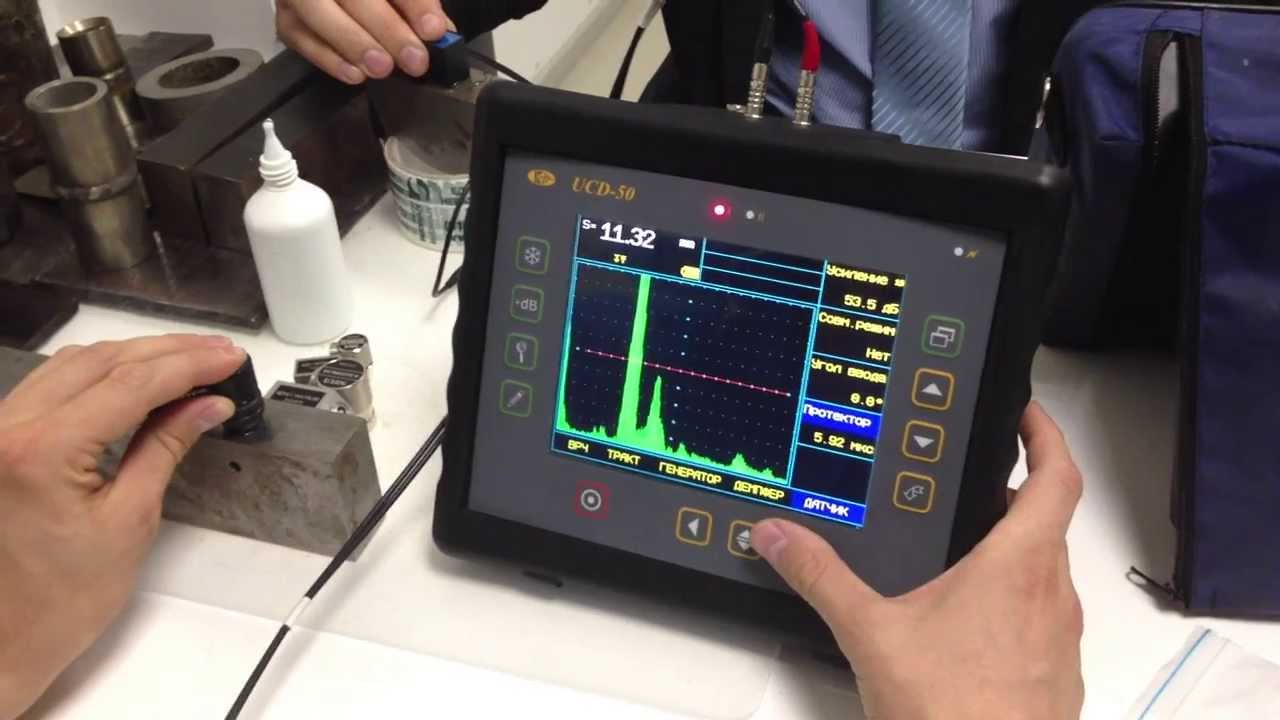
Ультразвуковой контроль основан на способности ультразвуковых волн проникать в металл на большую глубину и отражаться от находящихся в нем дефектных участков. В процессе контроля пучок ультразвуковых колебаний от вибрирующей пластинки-щупа (пьезокристалла) вводится в контролируемый шов. При встрече с дефектным участком ультразвуковая волна отражается от него и улавливается другой пластинкой-щупом, которая преобразует ультразвуковые колебания в электрический сигнал.
Контроль проводят по ГОСТ Р ИСО 55 724 «КН. Соединения сварные. Методы ультразвуковые».
Эти колебания после их усиления подаются на экран электронно-лучевой трубки дефектоскопа, которые свидетельствуют о наличии дефектов. По характеру импульсов судят о протяженности дефектов и глубине их залегания. Ультразвуковой контроль можно проводить при одностороннем доступе к сварному шву без снятия усиления и предварительной обработки поверхности шва.
Ультразвуковой контроль имеет следующие преимущества: высокая чувствительность (1 - 2%), позволяющая обнаруживать, измерять и определять местонахождение дефектов площадью 1 - 2 мм2; большая проникающая способность ультразвуковых волн, позволяющая контролировать детали большой толщины; возможность контроля сварных соединений с односторонним подходом; высокая производительность и отсутствие громоздкого оборудования. Существенным недостатком ультразвукового контроля является сложность установления вида дефекта. Этот метод применяют и как основной вид контроля, и как предварительный с последующим просвечиванием сварных соединений рентгеновским или гамма-излучением.
Основные сведения
Виды неразрушающего контроля
Визуально-измерительный контроль
Контроль проникающими веществами: капиллярный (цветной)
Магнитный: магнитопорошковый метод контроля
Вихретоковый контроль
Радиационный: радиографический
Акустический: ультразвуковой