|
В случаях, когда производство цельных заготовок связано с большими технологическими трудностями, целесообразно изготавливать их сварными.
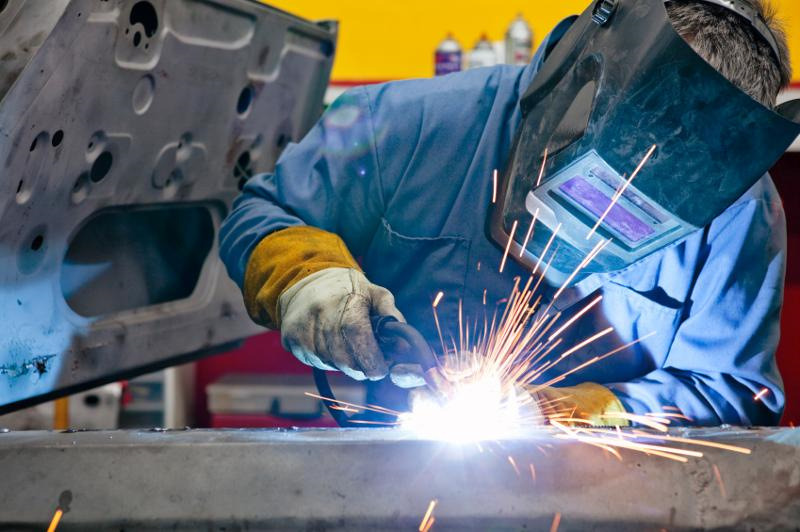
Сварка – технологический процесс получения неразъёмных соединений. Сварку применяют для соединения однородных и разнородных металлов и сплавов, металлов с некоторыми неметаллическими материалами (керамикой, графитом, стеклом) и пластмасс.
Сварные конструкции классифицируются: ● по методу получения исходных заготовок (листосварные, штампосварные); ● по целевому назначению (авиационные, автомобильные); ● по толщине свариваемых элементов (тонкостенные или толстостенные); ● по применяемым материалам (стальные, алюминиевые, титановые). В зависимости от характерных особенностей работы конструкций, выделяют следующие типы сварных изделий: балки, колонны, оболочковые и корпусные конструкции, станины, валы, колеса и т.п. 
Элементы сварных заготовок изготавливают из различных материалов при толщине от десятых долей миллиметра до 1000 мм и более. Практически все сварные изделия в процессе их изготовления подвергаются термической обработке перед окончательной механической обработкой резанием для снятия остаточных напряжений.
|
ПРОЧИТАНО
ПРОЧИТАНО
ПРОЧИТАНО
ПРОЧИТАНО
ПРОЧИТАНО

ПРОЧИТАНО
ПРОЧИТАНО
ПРОЧИТАНО

|
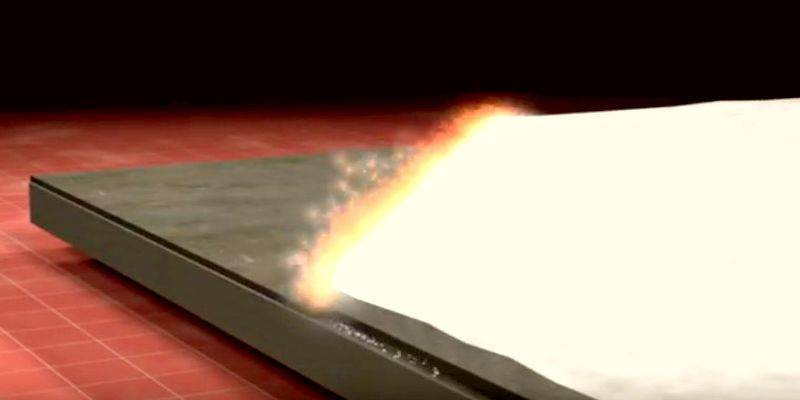
В зависимости от используемой энергии для образования сварного соединения все виды сварки разделяют на три класса: термический (Т), термомеханический (ТМ) и механический (М).
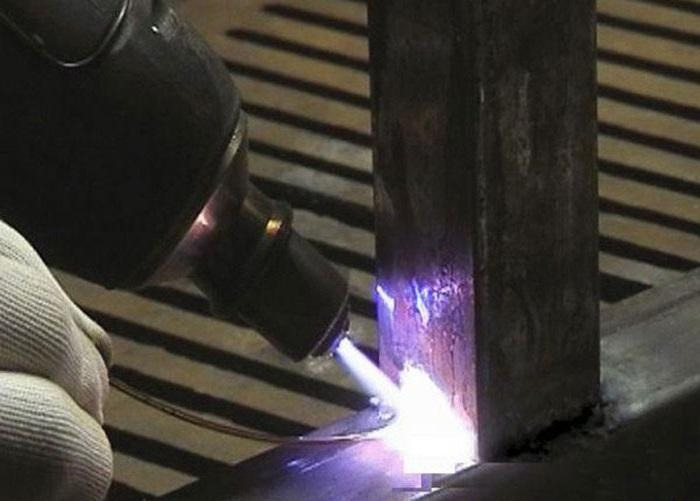
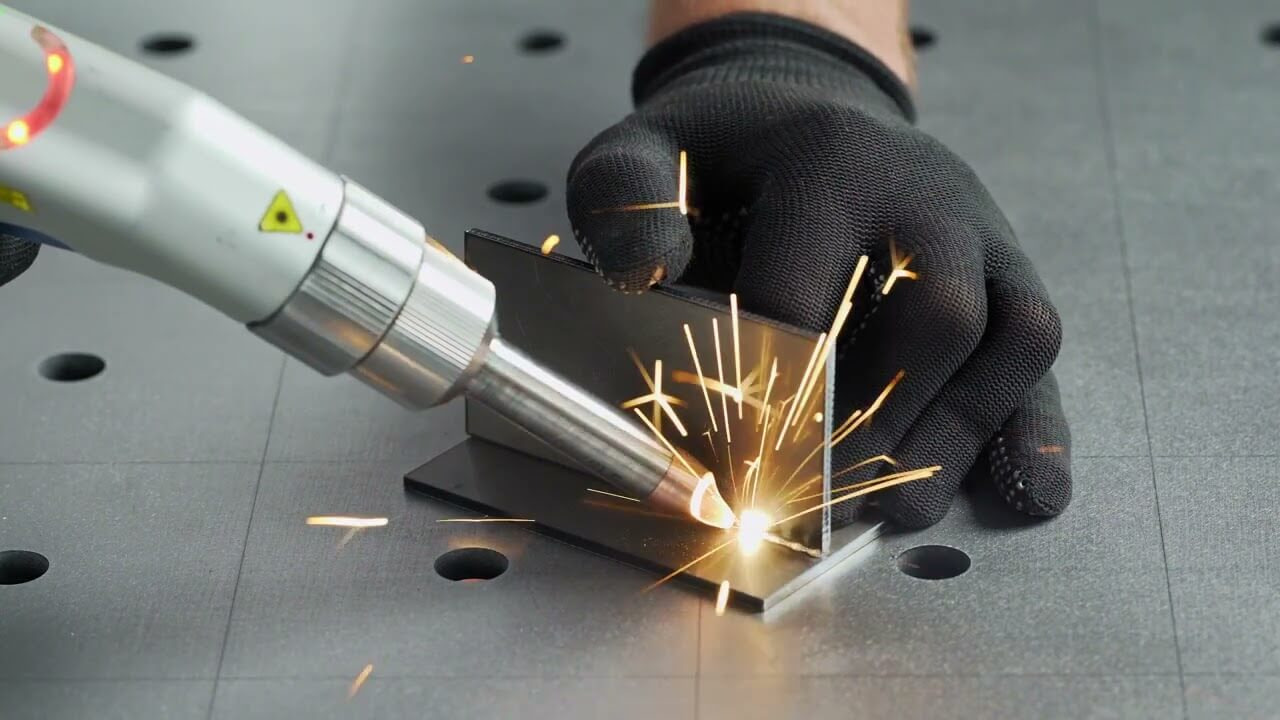
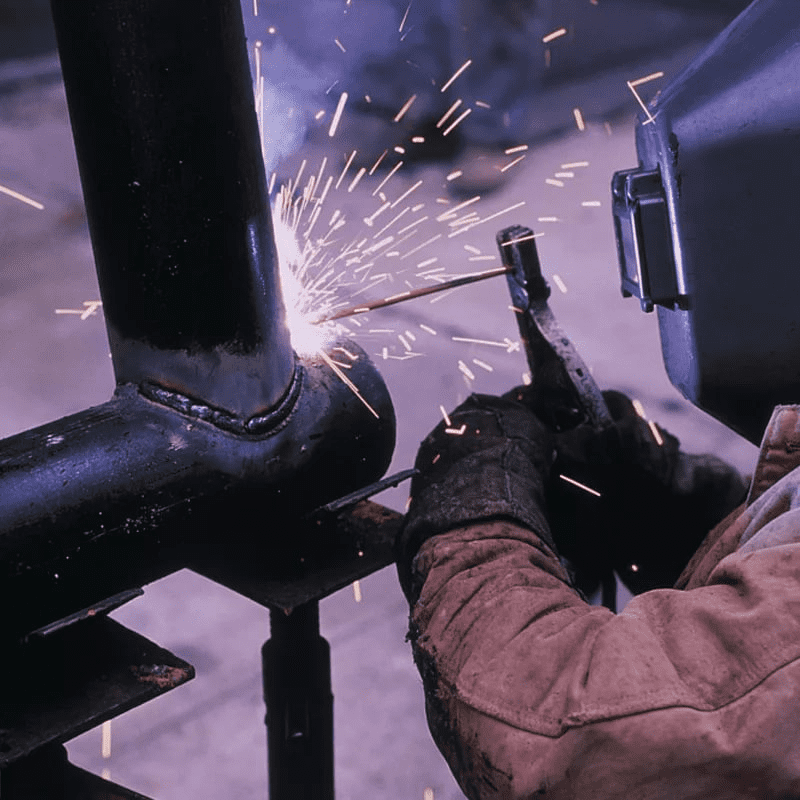
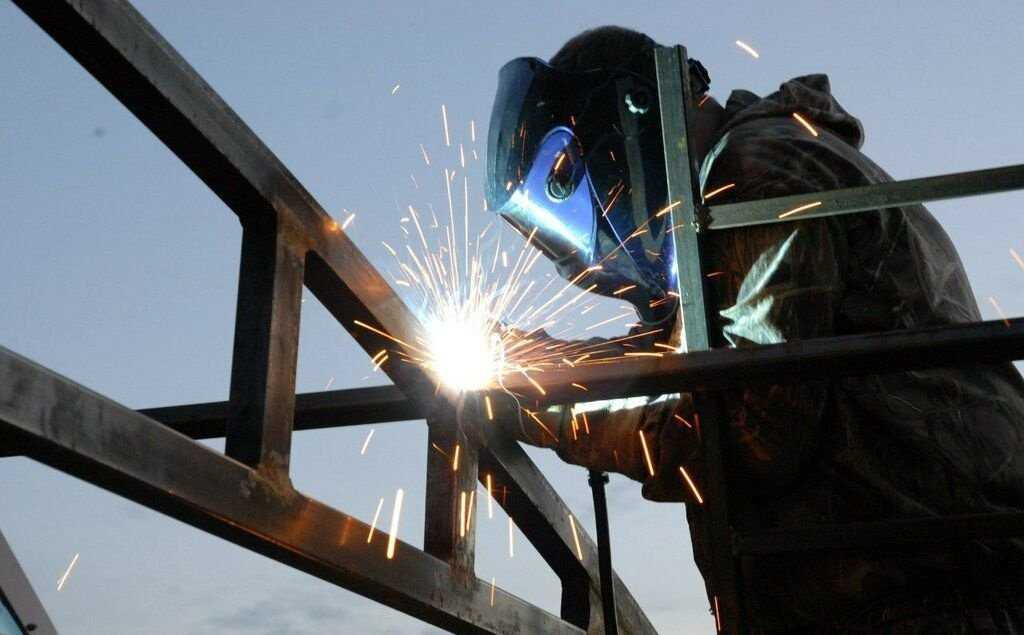
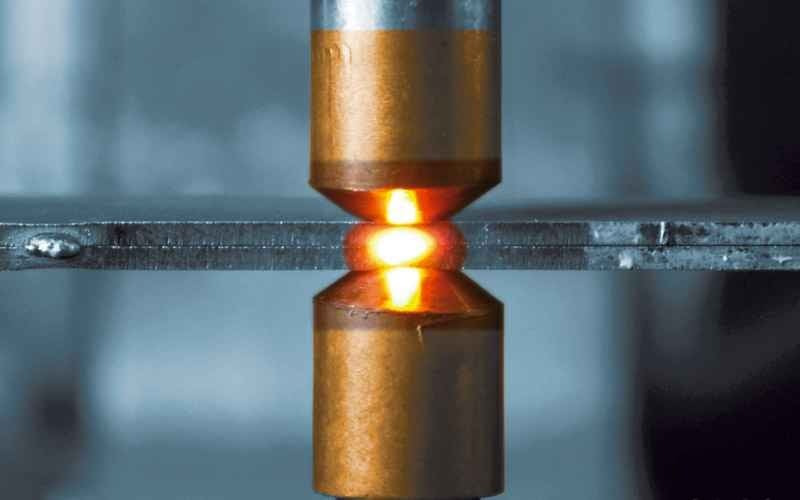
При термических методах сварки с помощью внешнего источника нагрева кромки расплавляются, образуя сварочную ванну. Расплавление металла способствует его объединению в единое целое. К термомеханическому классу относятся виды сварки, осуществляемые с использованием тепловой энергии и давления (контактная, кузнечная, диффузионная, газопрессовая и др.). При термомеханических методах сварки металл в месте соединения деталей нагревается от внешних источников теплоты до температуры плавления или пластического состояния. Нагревание позволяет снизить удельное давление, уменьшить величину минимальной относительной деформации, необходимой для сварка. 
|
|
К механическому классу относятся виды сварки, осуществляемые с использованием механической энергии (трением, взрывом, холодная, ультразвуковая). При механических методах сварки необходимо приложить давление, под влиянием которого в месте сварки возникают значительные упруго-пластические деформации, вызывающие разрушение оксидной плёнки, смягчение микронеровностей, обеспечение физического контакта и образование между атомами прочных связей, соответствующих связям при расстоянии между ними, равном параметру кристаллмческой решетки. 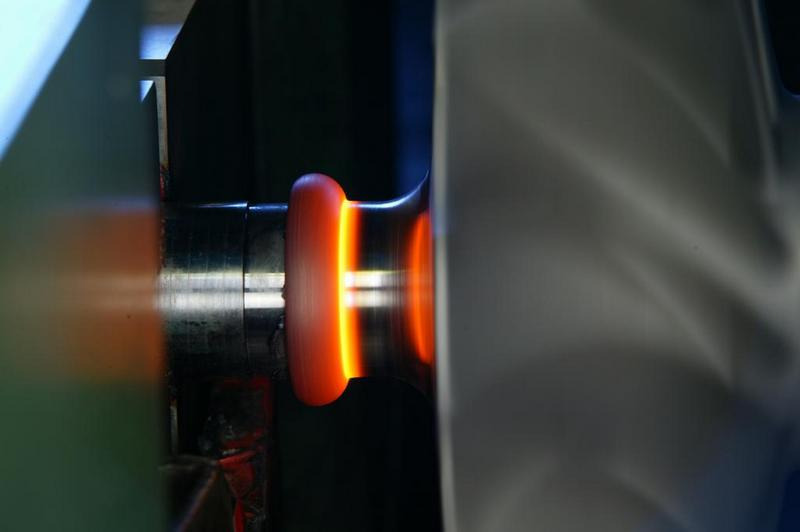
|
|
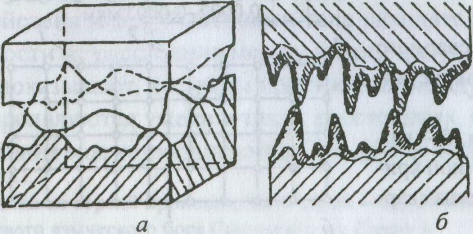
Для того чтобы сварное соединение обладало теми же свойствами, что и свариваемые материалы, необходимо сформировать в зоне соединения (между поверхностями) такие же химические связи, как и в соединяемых элементах. Задача соединения реальных поверхностей металлов в одно целое значительно осложняется наличием на контактных поверхностях микровыступов, оксидов, адсорбированных газов, влаги, органических (жировых) загрязнений.
Модель контакта твёрдых тел по макроскопической волнистости (а) и микроскопической шероховатости (б) поверхностей В расплавленном металле сохраняются связи между атомами (ионами). Сохраняются они и на образовавшихся при плавлении кромок межфазных границах твердого и жидкого металла. Поэтому для формирования непрерывной межатомной связи достаточно образование общей сварочной ванны.
|
|
В процессе изготовления сварных конструкций в них возникают напряжения и деформации. Сварочные напряжения, превышающие предел текучести металла, вызывают пластическую деформацию конструкции, что приводит к изменению размеров и формы изделия. Если сварочные напряжения превышают предел прочности, то происходит образование трещин в шве или в зоне термического влияния (з.т.в.)
Сварочные напряжения и деформации возникают в результате неравномерного нагревания заготовок при сварке, усадке и структурных превращениях в металле в процессе охлаждения.
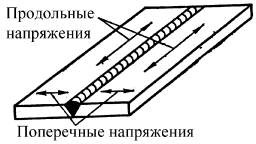
Направления действия продольных и поперечных внутренних напряжений
При изготовлении изделий с использованием сварке плавлением соединения происходит продольная и поперечная усадка сварного шва, поэтому образуются продольные и поперечные внутренние напряжения. Эти напряжения вызывают деформацию сварных изделий.
|

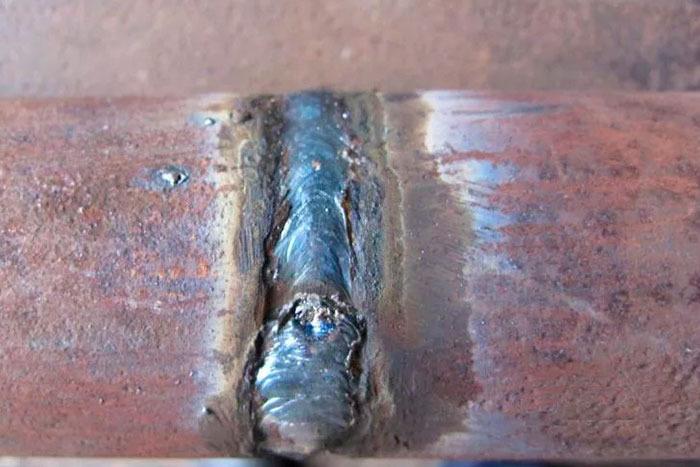
Дефекты в сварных соединениях бывают двух типов: внешние и внутренние.
- К внешним дефектам относятся наплывы, подрезы, наружные непровары и несплавления, поверхностные трещины и поры .
- Внутренними дефектами являются скрытые трещины и поры, внутренние непровары и несплавления, шлаковые включения и др.
Дефекты в сварных соединениях
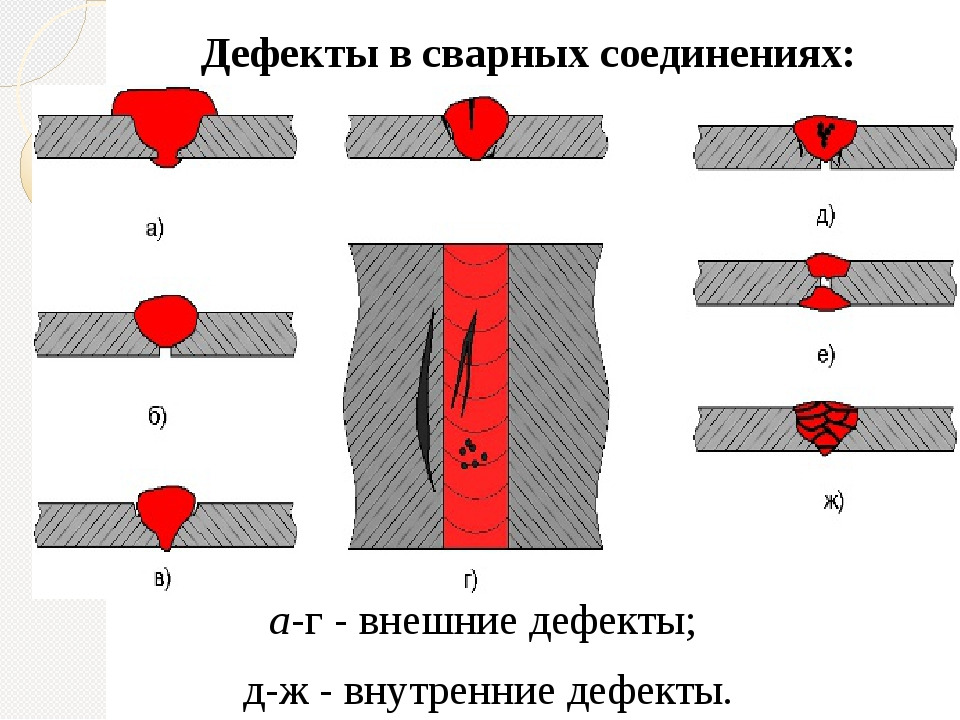
а-г - внешние дефекты; д-ж - внутренние дефекты
Дефекты в сварных соединениях и методы контроля
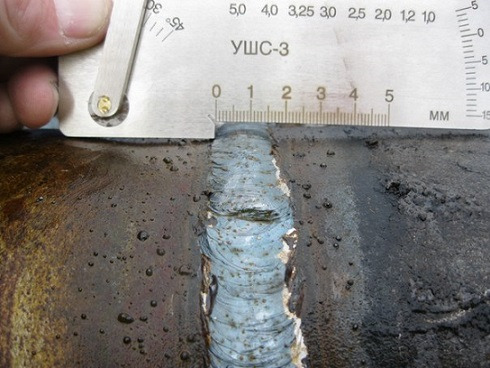
- Качество сварных соединений обеспечивают предварительным контролем заготовок, текущем контролем за процессом сварки и приемочным контролем сварных соединений.
- В зависимости от нарушения целостности соединения при контроле
различают разрушающие и неразрушающие методы контроля.
Разрушающие испытания проводят обычно на образцах-свидетелях, моделях и реже на самих изделиях. - При неразрушающих испытаниях, осуществляемых обычно на самих изделиях, оценивают физические свойства, которые косвенно характеризуют качество изделий.
Балки — это конструктивные элементы, работающие в основном на поперечный изгиб.
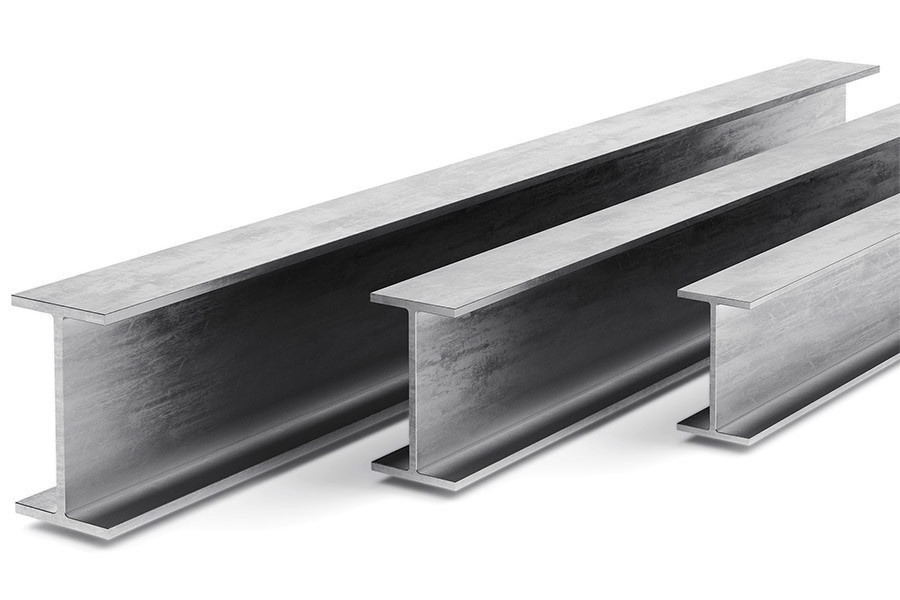
При изготовлении двутавровых балок поясные швы обычно сваривают автоматами под слоем флюса. Приемы и последовательность сварки швов могут быть различными. Наклоненным электродом можно одновременно сваривать два поясных шва, однако имеется опасность возникновения подреза стенки или полки. Выполнение швов в лодочку обеспечивает более благоприятные условия их формирования и проплавления, зато приходится поворачивать балку после сварки каждого поясного шва.
При раздельной сборке и сварке двутавра в универсальных приспособлениях доля ручного труда на вспомогательных и транспортных операциях оказывается весьма значительной. Поточные линии сварки балок таврового или двутаврового сечения могут оснащаться либо рядом специализированных приспособлений и установок, последовательно выполняющих отдельные операции при условии комплексной механизации всего технологического процесса, либо автоматизированными установками непрерывного действия.
Широкополочные двутавры и тавры с параллельными гранями полок являются наиболее экономичными горячекатаными профилями. Их использование способствует технологичности конструктивных решений, снижению расхода материала и уменьшению трудоемкости изготовления сварных конструкций.
Тавры получают роспуском двутавров в поточной линии, предусматривающей последующую правку в сортоправильной машине для обеспечения требуемой прямолинейности.
|
Снижение массы конструкций сварного двутавра до 35% по сравнению с горячекатанным за счет оптимального подбора составного сечения стальной балки
|