
Резьбовое соединение
Резьбовые соединения — это наиболее распространенный тип разъемного соединения деталей машин, образованного при помощи винтовой (спиральной) поверхности, размещенной на входящих одна в другую деталях с наружной и внутренней резьбой. В зависимости от конструкции и условий эксплуатации соединение может быть подвижным и неподвижным.
В резьбовых соединениях используются различные типы резьбы, в зависимости от требований, предъявляемых к соединению, и выполняемых им технических задач.
К достоинствам резьбовых соединений можно отнести взаимозаменяемость деталей, высокую технологичность изготовления, высокую надежность, массовое распространение.
Основные виды резьбового соединения – болтовое, шпилечное и винтовое соединение.
Болтовое соединение
Болтовые соединения широко и успешно применяются в различных сферах деятельности. Это объясняется тем, что они являются разъемными, а работы по сборке-разборке очень просты и проводятся достаточно быстро.
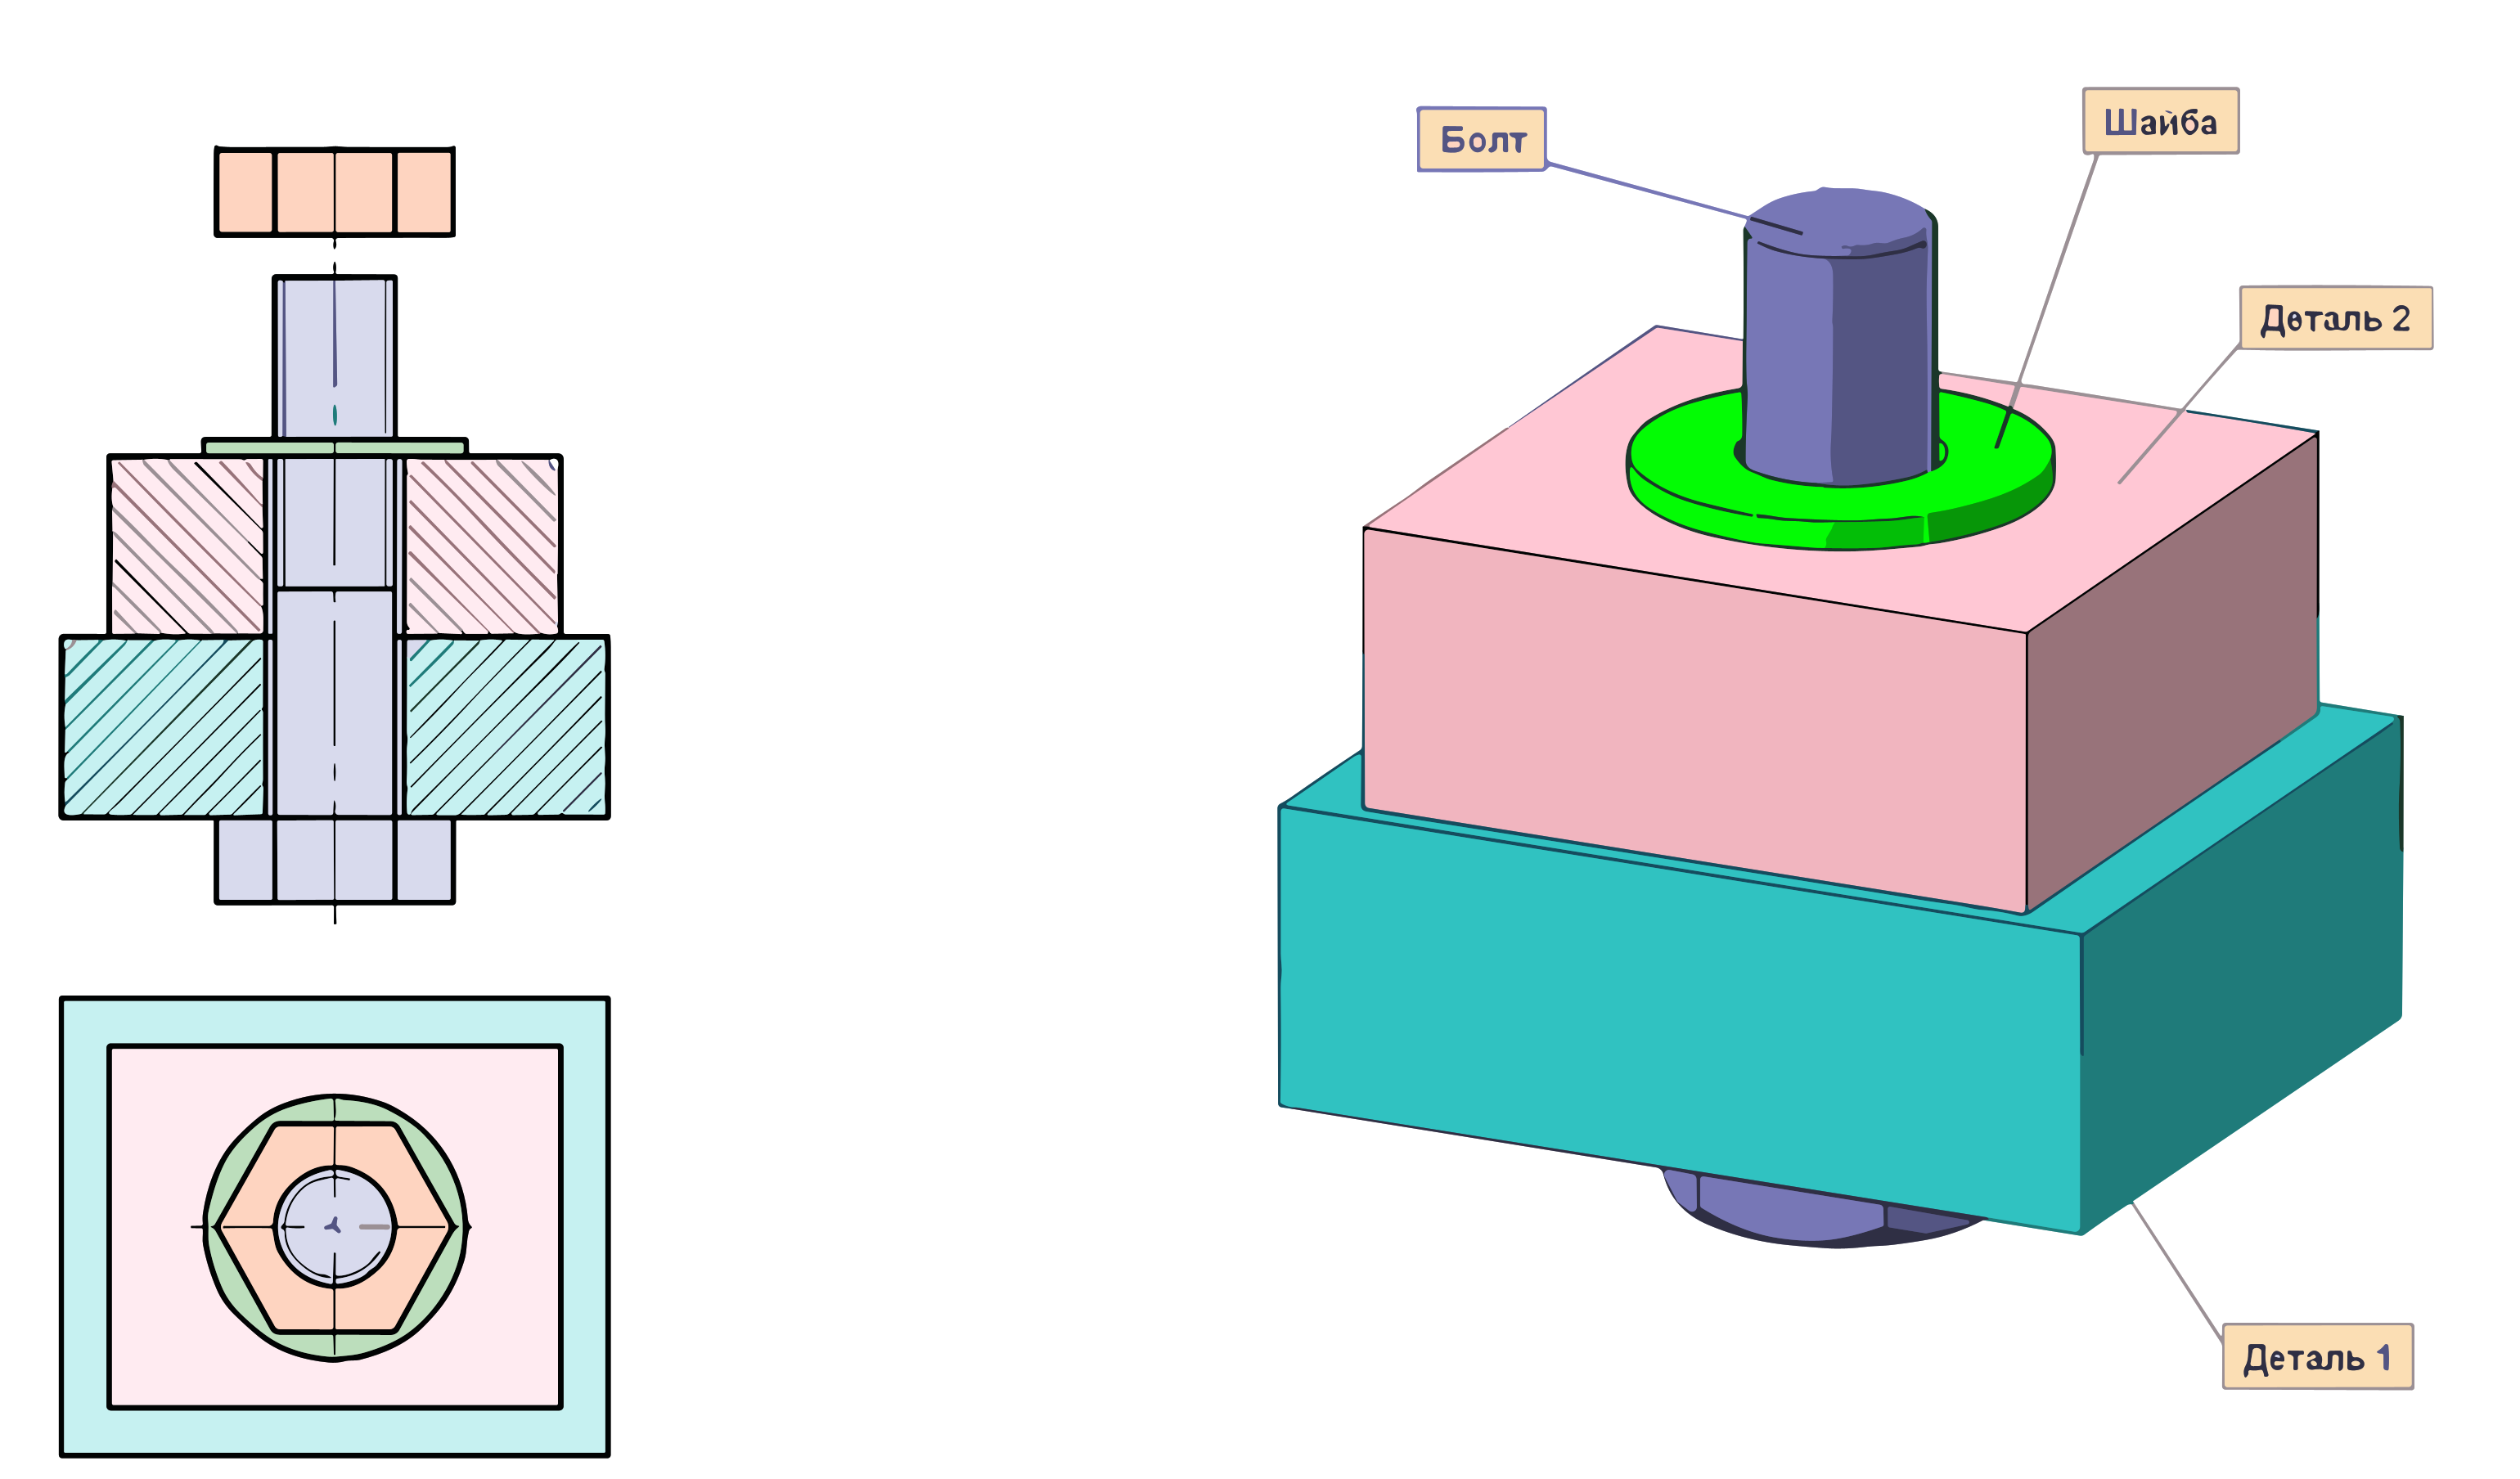
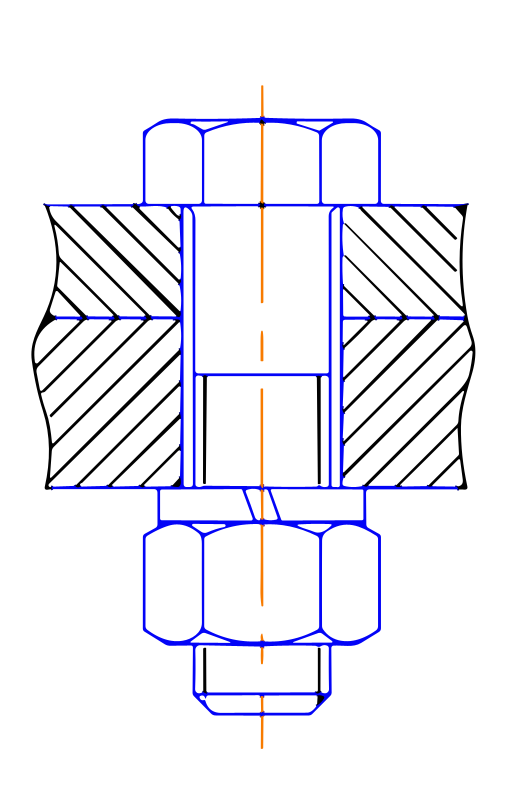
Для скрепления различных элементов и металлоконструкций применяют болтовое соединение. В совмещенные отверстия двух или более деталей устанавливается болт (металлический стержень), который проводится сквозь все отверстия соединяемых элементов. Конструкция болтового соединения включает в себя: соединяемые детали, гайку, шайбу и болт, который выглядит как цилиндр с резьбой на одном конце и головкой на другом.
Размеры болтового соединения различны и зависят от формы, размеров головки и стержня, а также от шага резьбы. По стандарту, каждому диаметру болта соответствует определенная величина головки и несколько вариантов его длины.
Длиной болта L принято считать величину от резьбового конца стержня до опорной поверхности головки. Длина резьбовой части стержня болта Lo стандартизована и устанавливается в зависимости от его диаметра d и длины L. Размеры болта d и L являются определяющими и входят в его условное обозначение. Стандартные болты имеют метрическую резьбу с крупным или мелким шагом. Следует руководствоваться при подборе комплектующих для выполнения болтовых соединений ГОСТ 1759- 70 «Технические требования на болты, винты, шпильки и гайки».
При отсутствии шайб увеличивается сопротивление закручиванию. Так происходит из-за пластической деформации стали. Поэтому под гайку и головку болта помещают шайбы, чтобы уменьшить трение при закручивании. Для снижения сил трения и большей эффективности обжатия на высокопрочных болтах в соединении устанавливают две шайбы. Одну – под гайку, вторую – под головку болта.
Шпилечное соединение
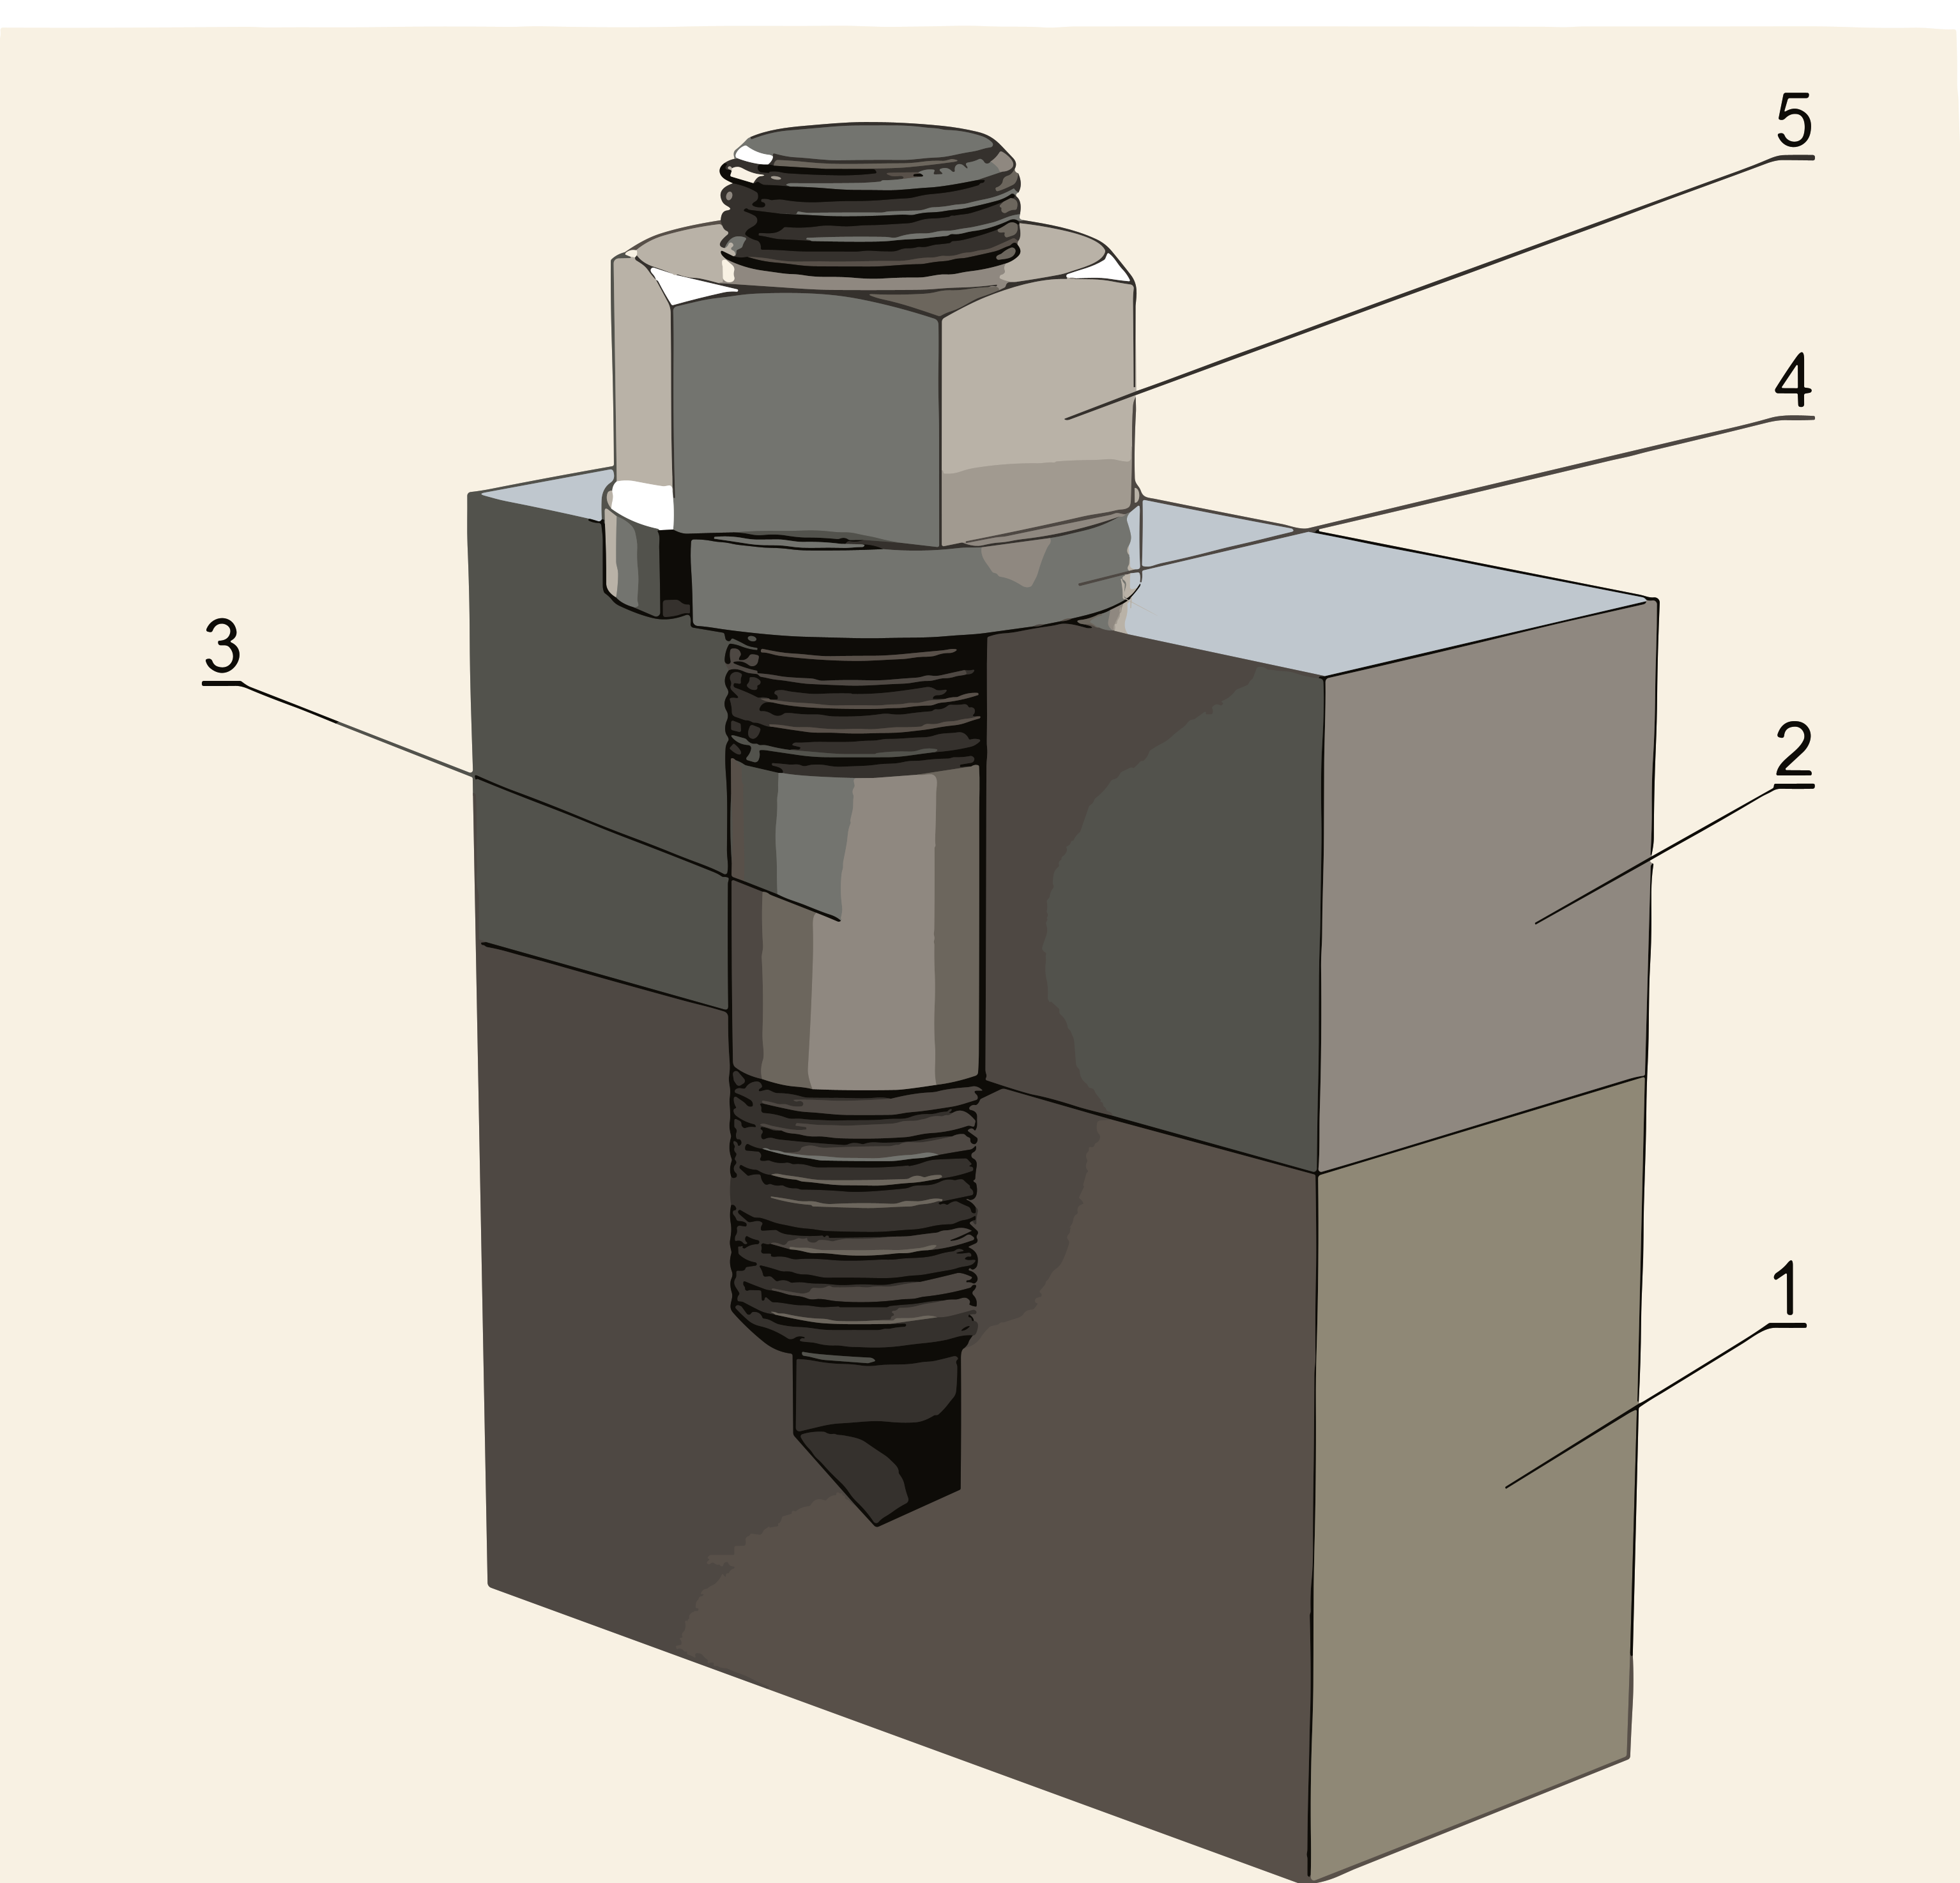
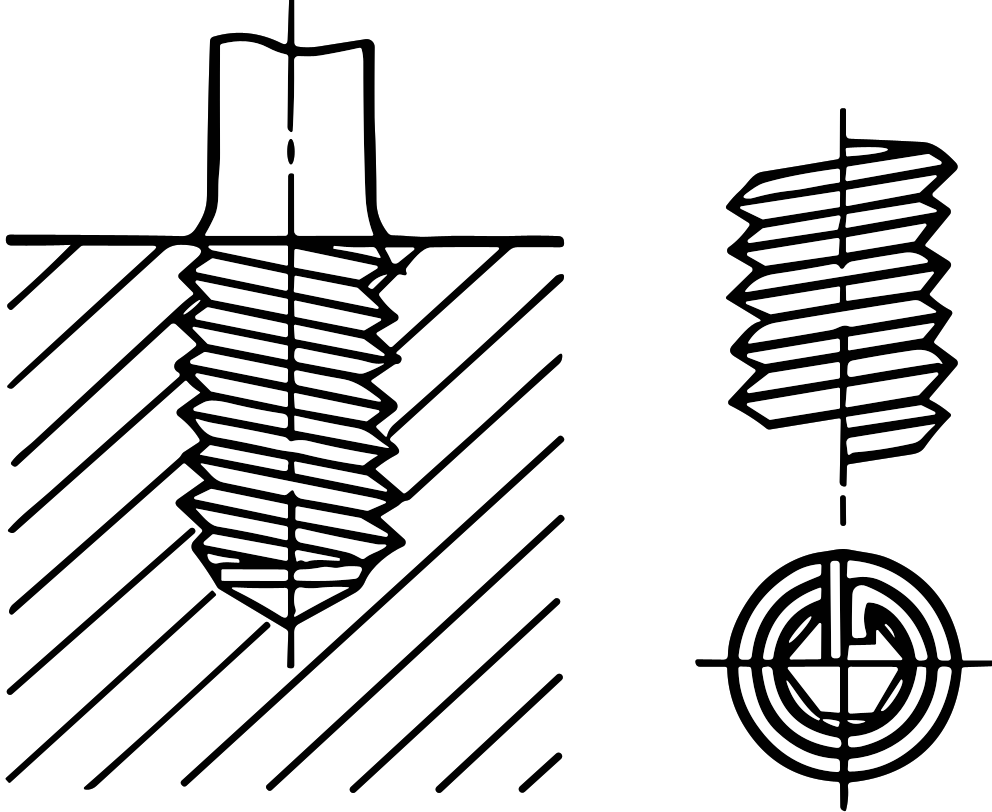
В тех случаях, когда одна из соединяемых деталей имеет значительно большую толщину, применяют шпилечное соединение. Шпилечное соединение предназначено для разъемного соединения двух деталей. Оно используется в том случае, когда нет места под головку болта (т. е. по конструктивным условиям) или когда одна из соединяемых деталей имеет значительную толщину.
Шпилечное соединение включает шпильку, гайку, шайбу и скрепляемые детали. Одна из этих деталей имеет углубление с резьбой — гнездо, в которое ввинчивается резьбовой конец шпильки, а остальные скрепляемые детали имеют отверстие, для прохода шпильки.
Шпилька представляет собой стержень, имеющий резьбу с двух сторон. Она выпускается для деталей с резьбовыми отверстиями и для деталей с гладкими отверстиями. Размеры шпильки регламентируются ГОСТ 22032–76 —ГОСТ 22043–76
Винтовое соединение
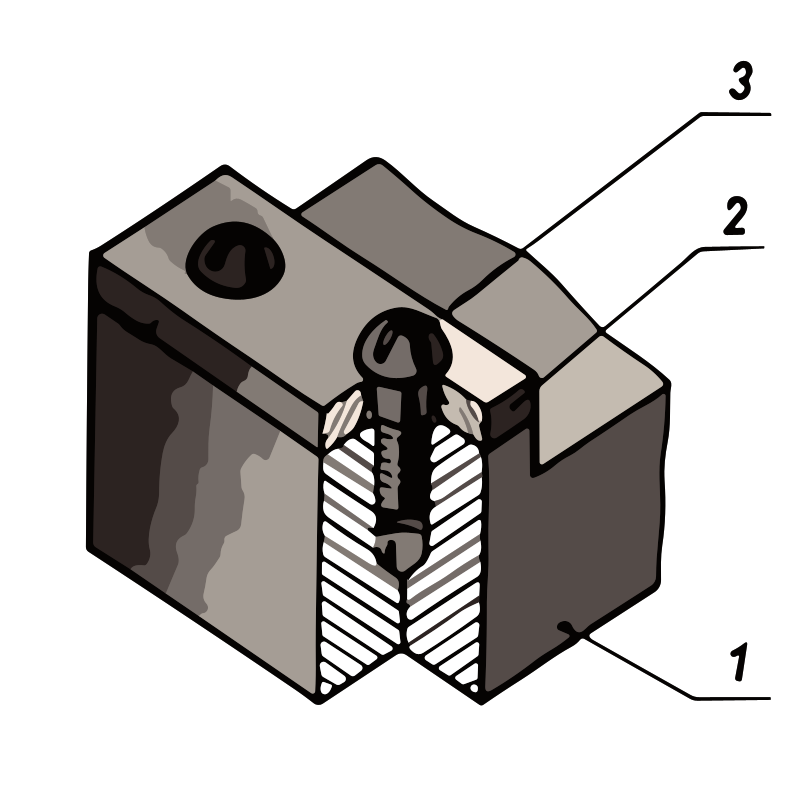
Винтовое соединение – это соединение деталей, осуществляемое с помощью винта, ввинчиваемого в одну из соединяемых деталей, либо винта, шайбы и гайки. К помощи винтового соединения часто прибегают, когда необходимо исключить взаимного движения деталей или закрепить их на определенной дистанции. Нередко такой крепеж нужен, чтобы элементы какого-либо агрегата были прижаты друг к другу с определенной силой или сдвигались с точно регулируемой амплитудой.
Форма головок зависит от предназначения крепежного элемента.
Разнообразие видов и типоразмеров резьбовых метизов подразумевает их применение в:
- штучном, мелкосерийном и серийном производстве широкого ассортимента сборных конструкций;
- машино-, станко- и приборостроении
- различных электромонтажных работах
- сборке ответственных конструкций, предназначенных для эксплуатации, связанной с интенсивными вибрационными, статическими и динамическими нагрузками.
Достоинства резьбового соединения
- Большинство используемых в машиностроении и строительстве резьбовых соединений отнесены к разряду типовых благодаря набору подтвержденных длительным сроком применения положительных качеств и характеристик.
- Резьбовые соединения обладают высокой надежностью, предел прочности крепежных соединений на растяжение сопоставим по величине с показателями материалов соединяемых деталей и удовлетворяет одному из главных принципов конструирования — равнопрочности конструкции.
- Профиль резьбы конструктивно вписывается в размеры деталей и существенно не нарушает заданные расчетом массогабаритные характеристики изделия.
- Характер распределения нагрузки по виткам резьбы предоставляет возможность создания и регулирования значительных осевых нагрузок при относительно низких вращательных усилиях.
- Конструктивная простота резьбовых соединений обеспечивает разнообразность методов и технологичность их изготовления, сборки и разборки.
- Применяемые во вращающихся механизмах резьбовые соединения обладают свойством самофиксации и самоторможения при вращении.
- Стандартизованность крепежных и соединительных резьбовых деталей и элементов обеспечивает их широкую номенклатуру и ценовую доступность.
- Благодаря широкому ассортименту специального и стандартного инструмента изготовление резьбы и резьбовых соединений возможно в условиях массового, крупно- и мелкосерийного производства, в условиях домашней мастерской или гаража.
- В строительстве для соединения деталей широко применяются крепежные детали с функцией «самонарезания», не требующие предварительного приготовления отверстия.
Типовое исполнение резьбового соединения допускает его применение в самых различных областях применения, универсальность и взаимозаменяемость
Недостатки резьбового соединения
Конструктивные особенности резьбового соединения заключают в себе и ряд недостатков, которые необходимо учитывать при проектировании и использовании:
- На дне резьбовых канавок с малым радиусом скругления могут возникать концентраторы напряжения, приводящие как к срыву витков резьбы, так и к дефектам основного металла деталей.
- В соединениях с осевой нагрузкой большая ее часть вследствие неравномерности распределения приходится на первые витки резьбы. Технологически этот недостаток компенсируется несколькими способами — предварительным обжатием витков, использованием «гаек растяжения» со специальными юбками, кадмированием или цинкованием резьбы.
- При реверсивном режиме работы резьбового соединения оно склонно к самоотвинчиванию, что устраняется применением стопорящих и фиксирующих элементов (штифтов, шплинтов, стопорных и пружинных шайб).
- В ходовых и часто разбираемых резьбовых соединениях требуется постоянное применение смазки, ее отсутствие при наличии конструктивных люфтов и трения приводит к повышенному механическому и коррозионному износу, нагреву и вырыву металла, ослаблению или «закусыванию» резьбы.
- При использовании в качестве крепежно-уплотняющего элемента или при работе резьбового соединения под давлением требуется применение дополнительных уплотняющих материалов — прокладок, подмоток, герметиков.
Ограничена область применения, в том числе минимально и максимально допустимые размеры резьбовых соединений при сборке материалов с низкой твердостью, высокой хрупкостью и упругостью, волокнистых, слоистых и пористых, в том числе древесины, стекла и термопластов
Инструменты для сборки резьбовых соединений
- Гидравлические гайковерты производства «Энерпром» – изготовлены из высокопрочного титан-алюминиевого сплава. Используются для точной затяжки (и откручивания) резьбового крепежа с формированием надежных соединений, не разрушающихся со временем. Кассетные модели востребованы для фланцевых соединений в стесненных условиях и для болтов, существенно выступающих над гайками.
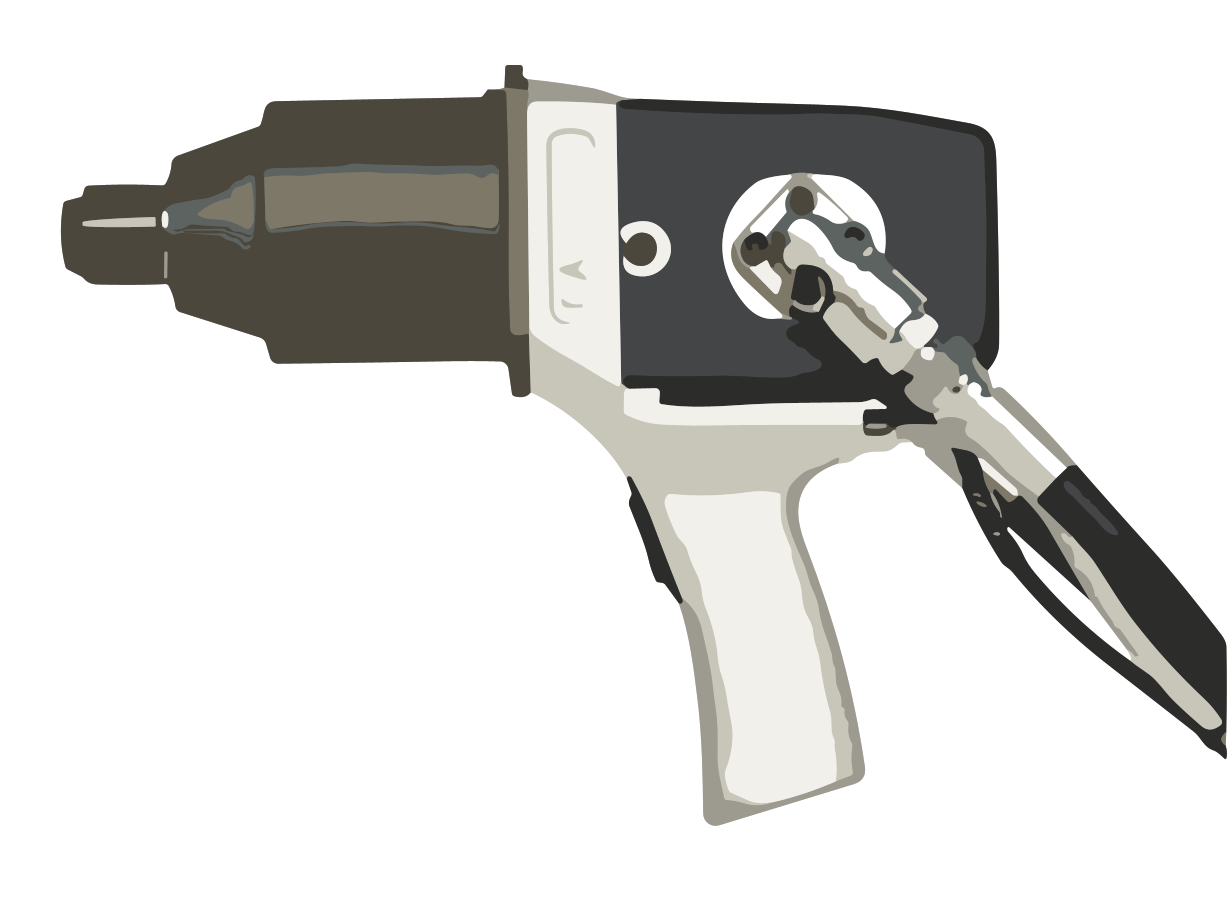
- Пневматические мультипликаторы крутящего момента – надежный инструмент для сборки резьбовых соединений. Обеспечивает значительное контролируемое усилие в условиях с высокой пожаро- и взрывоопасностью, где применение электроинструмента не допускается.
- Электрические мультипликаторы крутящего момента, функционирующие от однофазной сети или аккумуляторной батареи. Это удобный и легкий инструмент, обеспечивающий хорошую производительность и точность затяжки.
- Ручные мультипликаторы крутящего момента – обеспечивают высокое усилие, востребованы в стесненных условиях.
- Тензорные домкраты – применяются для закручивания/откручивания с контролируемым усилием гаек в тяжелонагружаемых резьбовых соединениях.
- Динамометрические ключи – обеспечивают точность крутящего момента.
Многофункциональные и высокоэкономичные инструменты для резьбовых заклепок.
- гайковерты гидравлические и пневматические;
- динамометрические ключи;
- мультипликаторы крутящего момента: ручные, пневматические, электрические.
Причины возникновения повреждения в резьбовых соединениях
Исследования показывают, что повреждения в резьбовых соединениях возникают, главным образом, из-за следующих факторов
- Были неправильно подобраны компоненты соединения;
- Недостаточное или превышенное усилие предварительного затягивания;
- Неравномерное распределение усилия предварительного затягивания.
В связи с этим, наиболее важным становится вопрос правильного выбора компонентов применяемых резьбовых соединений и определение правильной величины усилия предварительного затягивания.
Выбор компонентов соединения включает оценку целого комплекса факторов:
- Механические характеристики крепежа (предел прочности (временное сопротивление разрыву) при растяжении, предел текучести при растяжении,условный предел текучести);
- Условия эксплуатации (статичные/динамические);
- Нагрузка на соединение (температура, коррозия);
- Размеры соединения (длина, диаметр отверстия).
Некоторые примеры правильно и неправильно спроектированных соединений:
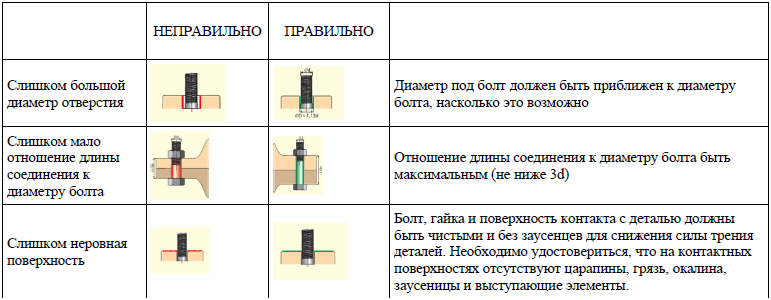
Для достижения надежного резьбового соединения решающее значение имеет правильная величина усилия предварительного затягивания. Она должна быть достаточной, однако не слишком большой. Чем точнее выполнено предварительное затягивание, тем качественнее будет соединение, однако, с другой стороны, с увеличением точности увеличивается стоимость процедуры предварительного затягивания.
Недостаточное предварительное затягивание может привести к:
- Смещению поверхности соединения под действием осевой нагрузки;
- Росту амплитуды напряжения болта;
- Старению винта;
- Отвинчиванию гайки от вибрации;
- Скольжению соединения под действием сдвигающего момента.
Слишком сильное предварительное затягивание может привести к:
- Статической перегрузке болта;
- Отвинчиванию болта под действием внешней растягивающей нагрузки в результате пластического удлинения;
- Разрыванию болты еще при предварительном затягивании.