Контроль технического состояния
Контроль технического состояния (контроль) - проверка соответствия значений параметров объекта требованиям технической документации и определение на этой основе одного из заданных видов технического состояния в данный момент времени.
Видами технического состояния являются, например, исправное, работоспособное, неисправное, неработоспособное и т. п. в зависимости от значений параметров в данный момент времени. Термин «Контроль технического состояния» применяется, когда основной задачей технического диагностирования является определение вида технического состояния.
Контроль функционирования - контроль выполнения объектом части или всех свойственных ему функций.
Рабочее техническое диагностирование (рабочее диагностирование) - диагностирование, при котором на объект подаются рабочие воздействия.
Тестовое техническое диагностирование (тестовое диагностирование) - диагностирование, при котором на объект подаются тестовые воздействия.
Экспресс-диагностирование - диагностирование по ограниченному числу параметров за заранее установленное время.
Система технического диагностирования (контроля технического состояния) или система диагностирования (контроля) - совокупность средств, объекта и исполнителей, необходимая для проведения диагностирования (контроля) по правилам, установленным в технической документации.
Алгоритм технического диагностирования (контроля технического состояния) - совокупность предписаний, определяющих последовательность действий при проведении диагностирования (контроля).
Диагностическое обеспечение - комплекс взаимоувязанных правил, методов, алгоритмов и средств, необходимых для осуществления диагностирования на всех этапах жизненного цикла объекта.
Диагностическая модель - формализованное описание объекта, необходимое для решения задач диагностирования.
Описание может быть представлено в аналитической, табличной, векторной, графической и других формах.
Диагностический (контролируемый) параметр - параметр объекта, используемый при его диагностировании (контроле).
Работоспособное состояние (работоспособность) - состояние оборудования, при котором значения всех параметров, характеризующих способность выполнять заданные функции, соответствуют требованиям нормативно-технической и (или) конструкторской (проектной) документации.
Неработоспособное состояние (неработоспособность) - состояние оборудования, при котором значение хотя бы одного параметра, характеризующего способность выполнять заданные функции, не соответствует требованиям нормативно-технической и (или) конструкторской (проектной) документации.
Исправное состояние (исправность) - состояние объекта, при котором он соответствует всем требованиям нормативно-технической и (или) конструкторской (проектной) документации.
Неисправное состояние (неисправность) - состояние объекта, при котором он не соответствует хотя бы одному из требований нормативно-технической и (или) конструкторской (проектной) документации.
Отказ - событие, заключающееся в нарушении работоспособного состояния оборудования.
Эксплуатационный показатель надежности - показатель надежности, точечная или интервальная оценка которого определяется по данным эксплуатации.
Анализ условий эксплуатации различного оборудования
Анализ условий эксплуатации различного оборудования и систем промышленных объектов указывает на наличие естественных факторов, оказывающих разрушающее воздействие на элементы оборудования. К ним относятся механический и гидроабразивный износ, молекулярномеханическое изнашивание, коррозия и эрозия, объемное или упругое деформирование материала, образование, микротрещин в результате усталости материала, релаксация и деструкция металлов. Дополнительно к этому имеются субъективные факторы, способствующие ускоренному выходу из строя отдельных деталей и узлов. Это некачественное изготовление и монтаж оборудования, работа с нагрузками выше допустимых, несоблюдение технологии технического обслуживания и ремонта.
Своевременное обнаружение неисправностей и развивающихся дефектов из-за влияния указанных факторов возможно на основе методов технической диагностики. Она также изучает признаки дефектов, методы и средства, при помощи которых устанавливается диагноз, т. е. делается заключение о причине возникновения и месторасположения дефекта.
Техническая диагностика
Основная цель технической диагностики состоит в организации эффективных процессов диагноза технического состояния сложных объектов.
Техническая диагностика базируется на общей теории распознавания образов и теории контролепригодности. Ее структура представлена на рис. 1
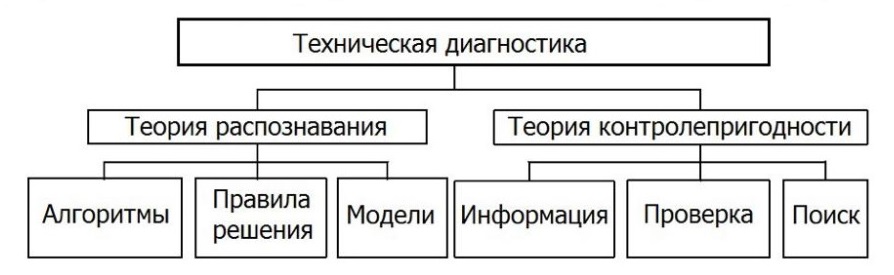
Рис. 1. Структура технической диагностики
Теория распознавания в составе технической диагностики включает разделы, связанные с построением диагностических моделей, правил принятия решений об отнесении объектов к определенным классам состояний, алгоритмов распознавания состояний.
Теория контролепригодности связана с разработкой методов и средств получения диагностической информации об объекте, проверки его состояния и поиска возникших в нем дефектов. Под контролепригодностью понимают приспособленность объекта к оценке технического состояния с заданной достоверностью при минимальных затратах труда, времени и средств.
Алгоритмы диагноза
В процессе диагностирования устанавливается состояние объекта: исправное, работоспособное, предельное.
Одним из факторов, существенно влияющих на эффективность процесса диагноза, является качество алгоритмов диагноза.
Возможность оптимизации алгоритмов диагноза определяется следующими обстоятельствами. Число элементарных проверок, достаточных для решения конкретной задачи диагноза, как правило, меньше числа всех допустимых (т. е. физически возможных и реализуемых) элементарных проверок данного объекта. Разные элементарные проверки могут требовать разных затрат на их реализацию и давать разную информацию о техническом состоянии объекта. Кроме того, одни и те же элементарные проверки могут быть реализованы в различных последовательностях.
Поэтому для решения одной и той же задачи диагноза (например, для проверки исправности) можно построить несколько алгоритмов диагноза, различающихся между собой либо составом элементарных проверок, либо последовательностью их реализации, либо, наконец, тем и другим вместе, и поэтому, возможно, требующих разных затрат на их реализацию.
Эффективность процессов диагноза определяется не только качеством алгоритмов диагноза, но и вне меньшей степени качеством средств диагноза.
Средства диагноза
Средства диагноза могут быть аппаратурными или программными, внешними или встроенными, ручными, автоматизированными или автоматическими, специализированными или универсальными.
Наличие объективных статистических данных о вероятностях возникновения неисправностей, а также о средних затратах на обнаружение, поиск и устранение неисправностей, расширяет возможности эффективной организации процессов диагноза. Сбор таких данных требует применения надежно работающих внешних и встроенных аппаратурных средств диагноза, обеспечивающих высокую точность измерений и автоматическое документирование данных. При этом будет гарантирована достоверность результатов диагноза, сведено к минимуму влияние субъективных факторов и упрощена статистическая обработка результатов.
Проверка работоспособности при диагностировании является менее полной, чем проверка исправности, так как может оставлять необнаруженными скрытые дефекты (в виде трещин, раковин и др., которые в момент оценки технического состояния объекта не препятствуют выполнению всех предписанных функций). Диагностирование является одним из путей определения работ по повышению надежности оборудования. При диагностировании используют, в зависимости от типа объекта и решаемых задач, тестовое диагностирование и функциональное диагностирование. При тестовом диагностировании на объект подают специально организованные тестовые воздействия от средств диагностики и анализируют соответствующие реакции. Это применяется при контроле работоспособности систем энергообеспечения, автоматики и телемеханики, отдельных исполнительных механизмов.
При функциональном диагностировании тестового воздействия на объект от средств диагностики не производится, а воспринимаются только рабочие воздействия от самого объекта. Например, для насоса измеряются и анализируются давления, потребляемая мощность, подача, вибрация, температура отдельных элементов и другие параметры, которые используются в алгоритме функционирования машины. Здесь также необходимо учитывать режим работы объекта.
При диагностировании необходимо определять количественные показатели измеряемых параметров с оценкой погрешности на каждом рабочем режиме. Когда поддержание фиксированных режимов работы объекта затруднительно, диагностирование ведут при изменяющихся по случайному закону режиме с определением характеристик случайных функций контролируемых величин.
Находясь в работоспособном состоянии, объект может быть неисправным по причине возникновения одного или нескольких дефектов. Например, при трещине в вале ротора насоса, последний может еще долго выполнять свои заданные функции в соответствии с нормативнотехнической документацией. Поэтому дефекты подразделяют с учетом последствия отказа и анализируют критичность отказа. Решение о продолжении эксплуатации принимают с учетом требований безопасности и последствий отказа. Достоверная оценка последствия отказа из-за обнаруженного дефекта определяется полнотой технического диагностирования и глубиной поиска места неисправности при выбранном методе диагностирования объекта.
Методы диагностирования
В зависимости от природы контролируемых параметров объектов контроля различают параметрические и физические методы диагностирования. Параметрические методы базируются на контроле основных выходных и входных параметров, а также внутренних параметров, характеризующих правильное или неправильное функционирование объекта.
Параметрические методы контроля работоспособности основаны на измерении, соответствующем функциональном преобразовании результатов измерений и оценке выходных и внутренних параметров, объектов контроля. Эти методы обеспечивают контроль объекта, как при эксплуатации, так и в нерабочем состоянии.
Параметрические методы - это методы контроля работоспособности в целом станков и элементов технологической системы (ТС) (оснастки, инструмента), а также отдельных элементов шпинделей, направляющих и т. д. Отдельные элементы, как правило, контролируются в нерабочих состояниях объектов.
Физические методы основаны на контроле характеристик тех явлений в объекте, которые являются следствием его правильного или неправильного функционирования (нагрев, напряженно-деформированное состояние, магнитные, электрические поля, шумы, вибрации и т. д.). Данные методы принято называть методами неразрушающего контроля. Они основаны на использовании различных физических явлений, сопутствующих работоспособным и неработоспособным состояниям объектов, и могут быть разделены также на две группы. Одна из этих групп методов используется для контроля деталей объектов при их нерабочем состоянии, а вторая - при статических режимах работы объектов контроля.
В нерабочих состояниях объекта физические методы контроля обеспечивают определение скрытых механических повреждений и дефектов в деталях (появление скрытых сквозных и несквозных микротрещин, внутренних раковин и посторонних включений, надломов и т. д.). Для этих целей нашли широкое распространение магнитометрические, капиллярные, магнитные, токовихревые, ультразвуковые, радиолокационные, оптические методы.
Физические методы для контроля объектов в их рабочих состояниях обеспечивают выявление недопустимых износов и повреждений в сопряженных подвижных деталях механизмов (подшипниках, станинах и т. д.). К таким методам относятся тепловые и акустические, методы статистической обработки случайных колебаний выходных параметров объектов контроля.
Контроль состояния деталей механизмов неразрушающими методами называется дефектоскопическим. Как правило, такой контроль осуществляется на стадиях ремонта станков или их деталей и узлов. При таком контроле определяют механические повреждения, зоны, в которых возникают эксплуатационные дефекты (микротрещины, высокие напряжения).
Задачи, решаемые технической диагностикой и прогнозированием, включают теоретическое и практическое направления, неразрывно взаимосвязанные друг с другом.
Логические модели объектов диагностирования
В теоретическом направлении осуществляется построение логических моделей объектов диагностирования, отображающих логические связи между принятыми к распознаванию техническими состояниями и признаками состояний объектов, а также математических моделей объектов диагностирования, которые обеспечивают формальное описание взаимосвязей между техническими состояниями и их признаками. Разрабатываются применительно к конкретным объектам наиболее информативные методы диагностирования и прогнозирования работоспособного состояния оборудования на заданный период времени работы объекта.
На практике решение задач диагностики идет в направлении анализа функционирования объекта с учетом изменений его контролируемых параметров при различных режимах и условиях эксплуатации;
определения рациональных алгоритмов диагностирования объекта;
уточнения логической и математической моделей по результатам эксплуатации;
оптимального прогнозирования сроков последующих диагностических контролей и ремонтов;
сбора и обработки статистических данных о показателях надежности;
оценки затрат, связанных с проверками работоспособности объекта в процессе эксплуатации.
Основу функционирования автоматизированной системы диагностики составляют алгоритмы и программы диагностирования технического состояния насосов, электродвигателей, задвижек, органически взаимосвязанные с процессами управления технологическим процессом перекачки, технического обслуживания и ремонта. При этом должно обеспечиваться решение следующих основных задач:
- оперативное диагностирование и прогнозирование технического состояния ТС для формирования оптимальных решений в системе управления нефтепроводов;
- выработка долгосрочных рекомендаций по оптимальному техническому обслуживанию и ремонту ТС с учетом морального и физического износа;
- углубленное диагностирование для распознавания неисправностей, которые не могут быть выявлены автоматизированной системой контроля рабочих параметров оборудования.
Надежность и экономичность эксплуатации ТС определяется следующими факторами:
- начальным техническим состоянием используемых в ТС оборудования;
- качеством и своевременностью проведения технического обслуживания и ремонта оборудования;
- надежностью контролирования и достоверностью оценки технического состояния оборудования и нормального функционирования систем при их работе;
- оптимальной организационной структурой ремонта и технического обслуживания оборудования на базе передовой технологии и современных средств механизации ремонта и контроля его качества.
Внешний осмотр
Целью проведения внешнего осмотра станка является выявление дефектов, неисправностей элементов станка, которые следует устранить до проведения последующих испытаний, как правило, до проверки на холостом ходу, т. е. которые проявляются при подключении электро-, гидро-, пневмопривода, перемещений рабочих органов станка, безопасности работы персонала и безаварийной работы станка.
Под внешним осмотром понимается:
- проверка точности установки;
- проверка привода главного движения;
- проверка уровня смазки;
- проверка электрооборудования;
- проверка механизмов управления станка;
- проверка условий безопасности работы;
- проверка соответствия комплектации и паспортных данных (а при отсутствии его каталогу и чертежам).
Проверка точности установки. Точность установки в продольном и поперечном направлениях определяется соответствующим стандартом. Например, для круглошлифовальных станков при выверке в поперечном направлении отклонение направляющих от параллельности в вертикальной плоскости не должно превышать 0,02 мм на 1000 мм для станков с длиной устанавливаемой заготовки до 500 мм.
Жесткость опорных точек установленного для проверки станка достигается применением стальных клиньев или башмаков, опирающихся на испытательный стенд или фундамент.
На заводе-потребителе станок чаще проверяют после установки на рабочем месте, выполненной на цементном полу цеха, только с выверкой на клиньях или с применением подливки, или на фундаменте с затяжкой фундаментных болтов. После капитальных ремонтов в ремонтно-механическом цехе установка станка для проверки аналогична условиям установки на заводе-изготовителе.
Проверка привода главного движения. Необходимо убедиться, прежде всего, в том, что станок находится в исправном состоянии. В частности, следует установить, что натяжение ремней и приводных цепей нормально, подшипники шпинделя и других ответственных валов и клинья направляющих отрегулированы правильно, все трущиеся во время работы поверхности хорошо смазаны и т. п.
Проверка уровня смазки. Проверяется наличие достаточного количества смазки и удовлетворительность состояния смазочных отверстий и масленок, подключение насосных агрегатов, обеспечивающих смазку (особенно для станков с гидро или пневмоопорами), наличие смазочно-охлаждающего жидкости.
Проверка электрооборудования. Наличие заземления и элементов электрозащиты оборудования от скачков напряжения и перегрузки.
Проверка механизмов управления станка проводится для станков с ручным управлением. Проверяется легкость перемещения всех подвижных узлов и рукояток, величина мертвых ходов маховиков, рукояток и винтов.
Проверка условий безопасности работы представляет собой проверку исправности ограждений, наличие всех таблиц и надписей, необходимых для обслуживания станка.
Проверка соответствия комплектации и паспортных данных сводится к проверке:
- наличие принадлежностей к станку
- основных размеров и характеристик станка, характеристик электродвигателей, гидронасосов, гидромоторов и пневмооборудования (диапазон давления в гидравлических (пневматических) механизмах);
- наименьшего и наибольшего габаритов изделий, которые могут быть обработаны на станке;
- величин и количества скоростей и подач диапазон скоростей вращения шпинделя (двойных ходов) и подач;
- кинематической, гидравлической и электрической схем станка, схем смазки и охлаждения;
- величин перебегов в механизмах прямолинейного движения (главного движения, рабочих подач, быстрых ходов);
- спецификации принадлежностей станка; (оснастки, инструмента, измерительных устройств) и т. п.;
- наладок станка (для специальных станков).