Сверлильный станок
Сверлильные станки – это стационарные устройства, предназначенные для сверления отверстий различного диаметра в разнообразных материалах с помощью сверл. Они рассчитаны для работы в длительном напряженном режиме с высокой производительностью. Сверлильные станки – неотъемлемая часть оборудования практически любых цехов и мастерских – ремонтных, производственных и прочих.
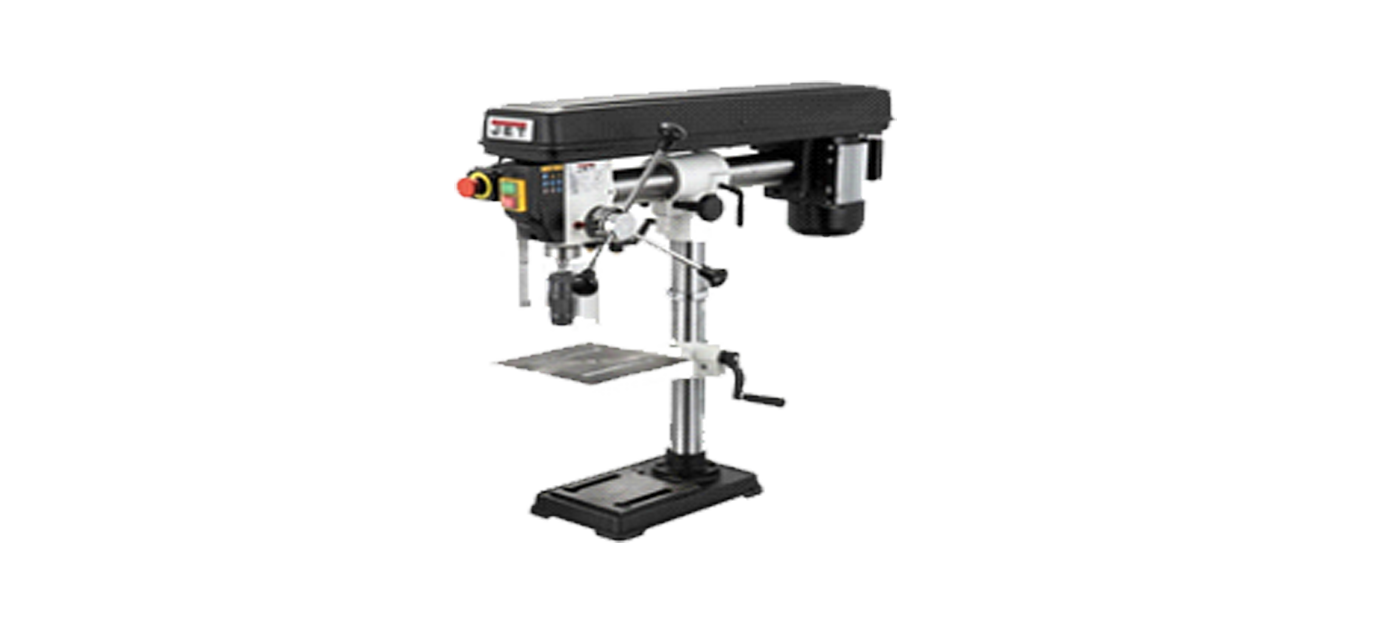
Основа сверлильного станка – плита основания. Это массивная тяжелая цельнолитая плита с ровной плоской поверхностью. В поверхности профрезерованы два паза для закрепления тисков. Это предусмотрено для того, чтобы плиту основания можно было использовать в качестве дополнительного рабочего стола. В плите основания жестко закреплена стойка круглого сечения. Рабочий стол имеет консольное крепление на стойке. Он изготовлен из литого металла и имеет такие же пазы, как и плита основания. В середине рабочего стола предусмотрено отверстие для сквозного прохода сверла.
На некоторых сверлильных станках рабочий стол можно перемещать по стойке вручную. Для фиксации рабочего стола в таких станках используют специальный стяжной болт. В других станках для перемещения рабочего стола по высоте предусмотрен механизм реечной подачи. Рабочий же стол у них перемещается с помощью рычажной рукоятки.
В верхней части стойки находится привод сверлильного станка, который состоит из электродвигателя, ременного механизма привода, ручки подачи, защитного кожуха, патрона и ограждения патрона.
Как правило, в сверлильных станках устанавливают электродвигатель мощностью от 250 до 750 Вт. Для передачи крутящего момента с электродвигателя на шпиндель используется приводной ремень. Передвигая этот ремень по приводным шкивам, можно менять скорость вращения шпинделя в пределах 350-3000 об/мин. Ручка подачи служит для опускания сверла на заготовку. Она находится с правой стороны станка и имеет специальную пружину, возвращающую ручку в исходное положение при прекращении сверления.
Ограждение патрона предотвращает возможность случайного попадания и наматывания элементов одежды или длинных волос на вращающийся патрон. Защитный кожух закрывает вращающиеся шкивы и ремень механизма ременной передачи
Наладка сверлильного станка
Перед началом работы на сверлильном станке необходимо выполнить его наладку.
Понятие «наладка станка» включает в себя все приемы подготовки станка к выполнению заданного технологического процесса обработки отверстий: установку и закрепление стола станка, установку и крепление приспособления, заготовки, режущего инструмента, подвод к месту обработки смазочно-охлаждающей жидкости, осмотр и пробный запуск станка, подбор и установку требуемого числа оборотов шпинделя, величины подачи инструмента и т. д.
В массовом и серийном производстве наладку станков (в том числе и сверлильных) обычно производят высококвалифицированные рабочие-наладчики, в мелкосерийном и индивидуальном — сами сверловщики.клама
Однако независимо от того, кто выполнял наладку станка, до начала работы станочник обязан осмотреть станок и опробовать его на холостом ходу. При этом следует проверить состояние шпинделя, который должен вращаться без биения и так же, как и стол станка, плавно перемещаться вверх и вниз.
Назначение сверлильных станков
Основное назначение сверлильных станков заключается в выполнении действий по непосредственному сверлению и рассверливанию отверстий. При этом отверстия могут быть как глухими, так и сквозными. Также в обработку на сверлильных станках в зависимости от моделей принимаются заготовки самой различной степени твердости – от пластика и дерева до особо прочной стали.
В разряд наиболее распространенных дополнительных функций сверлильных станков входят операции, связанные с действиями:
- по зенкеровке,
- по развертыванию,
- по зенкованию,
- по цекованию,
- по нарезанию метчиком резьбы,
- по растачиванию с помощью резца,
- по выглаживанию и раскатыванию,
- по мелкой фрезеровке.
Кроме того, существует сверлильное оборудование, способное выполнять работы с повышенной точностью обработки деталей. Также отдельно выделяют станки, работающие с особо крупными заготовками.
Устройство сверлильных станков
Вертикальная колонна (станина). Служит опорой для размещения всех основных узлов станка.
Электродвигатель. Приводит в движение через коробку скоростей шпиндельную головку. Используются как фазные, так и асинхронные электродвигатели, так как нет жестких требований по пусковому моменту. Процесс сверления начинается уже тогда, когда двигатель набирает свою проектную скорость вращения.
Сверлильная головка. Основной блок. Вмещает в себя коробку скоростей с механизмом изменения частоты передачи, механизм вертикальной подачи с рукояткой, лимб для точной подачи и шпиндель с патроном.
Рукоятка переключения коробки скоростей и подач. Служит для изменения скорости рабочих движений.
Штурвал ручной подачи. Вращением этой рукоятки осуществляется ручная вертикальная подача.
Лимб контроля глубины обработки. Представляет собой кольцевую головку с размеченной шкалой. Служит для тонкой настройки вертикальной подачи. Используется, когда сверление должно осуществляться на определенную глубину. На лимбе обязательно указывается цена деления его шкалы.
Шпиндель – основное устройство сверлильного станка, отвечающее за преобразование вращательного движения в продольное передвижение инструмента.
Существует несколько типов устройств шпинделей сверлильных станков, каждый из которых имеет свои преимущества и недостатки:
- Вертикальные шпиндели;
- Горизонтальные шпиндели;
- Универсальные шпиндели;
- Двухшпиндельные системы.
Основной функцией шпинделей сверлильных станков является вращение сверлильных инструментов, что позволяет осуществлять сверление отверстий различных диаметров и глубин. Кроме того, шпиндель выполняет следующие функции:
- Передача мощности от двигателя к сверлильному инструменту;
- Обеспечение устойчивости и точности сверлильных операций;
- Регулировка скорости и подачи сверлильного инструмента.

Сопло подачи охлаждающей жидкости. Является частью механизма охлаждения обрабатываемой заготовки и сверла. При включении насоса подает струю смазывающе-охлаждающей жидкости в зону обработки.
Стол. Предназначен для закрепления обрабатываемой заготовки. Имеет ряд проточек, в которые устанавливаются различные захватные приспособления (струбцины, тиски и др.). Стол крепится к станку таким образом, чтобы впоследствии было возможно его перемещение. За смену положения приспособления отвечают следующие виды приводов:
- механический;
- электрический;
- с системой ЧПУ.
У каждого стола также есть основание, которое обеспечивает долгий срок службы изделия и повышает его прочность. Обычно основание изготавливают из:
- стали;
- чугуна;
- легких сплавов.

Рукоятка подъема стола. Приводной орган механизма изменения уровня стола. Служит для подвода заготовки к шпинделю на максимально эффективное расстояние или для отдаления, если обрабатывается заготовка больших габаритов.
Фундаментная плита. Основание станка. Выполняется массивной, что обеспечивает устойчивость станка. Имеет отверстия под болты, при помощи которых осуществляется крепление к фундаменту.
Шкаф электрооборудования. Содержит в себе электрические схемы, управляющие реле и предохранительные элементы. На станках более поздних версий также вмещается в себя панель управления автоматизацией рабочего процесса.
Классификация сверлильных патронов и сверл
Сверлильный патрон-это основной элемент оснастки сверлильных и токарных станков, а также электрического, пневматического и ручного инструмента, предназначенный для крепления металлорежущего инструмента с цилиндрическим хвостовиком на шпиндель. В основном это сверла различного диаметра, а также развертки, зенкера, фрезы, метчики и другой инструмент.
Существует несколько видов сверлильных патронов:
- Предохранительный — для нарезания резьбы в сквозных и глухих отверстиях. Он состоит из ведомых полумуфт, кулачков муфты, регулировочной гайки, пружины и основной кулачковой муфты. Применяется как держатель для метчиков.
- Сверлильный быстросменный — применяется с коническим хвостовиком со сменной втулкой для сверл.
- Сверлильный двухкулачковый — зажимает сверло за счет внутренних зацепов сверху патрона, которые фиксируются пружиной. Чем и обусловлена его особенность использования для тонких сверл и применения во время небольших нагрузок на сверло.
Патрон кулачкового типа, включает следующие основные элементы:
- корпус;
- гайка с обоймой;
- винтовой хвостовик с левой резьбой;
- шарикоподшипник между гайкой и хвостовиком;
- кулачки
При вращении хвостовой части винт совершает осевые движения, придавая зажимам патрона радиально-осевое перемещение. Кулачки осуществляют скольжение внутри корпуса и по бортику обоймы, обеспечивая фиксацию инструмента или освобождая его от действия сжимающих сил.
Сверлильный цанговый — состоит из хвостовика, который соединен с цилиндрической частью. Между хвостовиком и зажимом внутри патрона расположена разрезная втулка.
Сверло – это инструмент, который фиксируется в патроне дрели или станке, предназначенный для сверления отверстий в различных материалах. Сверла изготовляются из качественных твердых сталей, что позволяет их использовать для работы с и другими металлами, бетоном или камнем.
В зависимости от формы изготовления они бывают следующих разновидностей:
Спиральные
Спиральный тип представляет собой классическую конструкцию, которая знакома практически каждому. Инструмент состоит из трех частей – режущая кромка, рабочая поверхность и хвостовик. Режущая часть имеет острую заточку, именно она врезается в металл, образовывая отверстие. Рабочая поверхность представляет собой спираль, цель которой состоит в выведении стружки из отверстия. Хвостовая часть используется для фиксации инструмента в патроне дрели или станка.
Конические
Такое сверло обычно можно встретить зажатым в специализированный станок. Его рабочая часть представляет собой конус, вершина которого врезается в поверхность металла, образовывая тонкое отверстие. По мере углубления в материал происходит контакт с более широкой частью конуса, что обеспечивает расширение отверстия.
Корончатые
Корончатая конструкция представляет собой пустотелый цилиндр, на нижнем торце которого имеются острые зазубрины, напоминающие корону. Такой инструмент позволяет делать отверстия большого диаметра, начиная от 30 мм и более. Недостаток данной конструкции заключается в невозможности установки в патрон обычной дрели. Инструмент может быть использован для сверления листового металла толщиной до 10 мм.
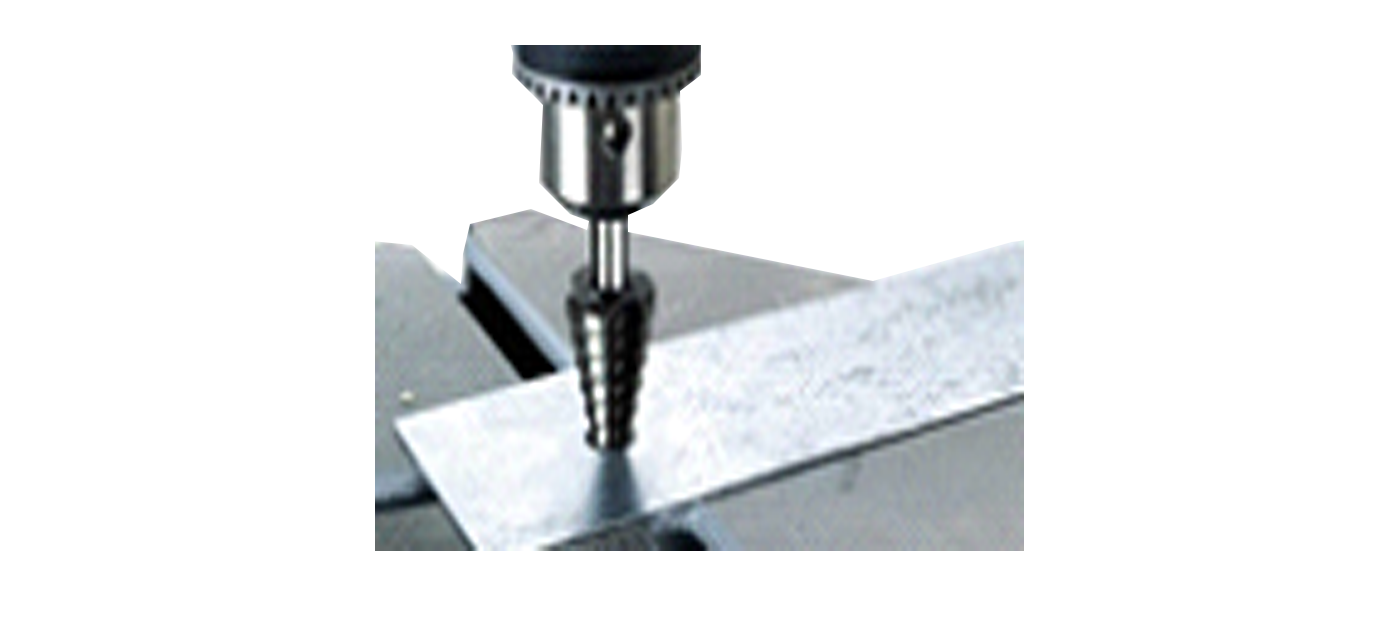
Ступенчатые
Ступенчатая конструкция является одним из последних изобретений в мире режущего инструмента. Она имеет универсальное применение, поскольку позволяет делать отверстия различного диаметра. Название типа связано с тем, что он представляет собой конус со ступеньками. Такое сверло может быть использовано только для работы с листовым металлом толщиной до 2 мм.
Типы и виды сверлильных станков
Все многообразие сверлильных станков, используемых в металлообработке, можно разделить на следующие виды.
Настольные сверлильные станки. Имеют небольшие габариты и вес. Являются переносными, их размещают на дополнительной столешнице. Предназначены для обработки отверстий малых диаметров – от 3 до 16 мм.


Также отдельно выделяют станки универсальные (способные выполнять большой перечень работ) и специализированные (ориентированные на выполнение узко обозначенных задач).
Достоинства и недостатки сверлильного станка
К преимуществам сверлильных станков относятся:
- точное позиционирование сверла над поверхностью детали;
- многоступенчатая обработка;
- регулировка крутящего момента, скорости оборотов, хода сверла вдоль осевой линии;
- сверление под различными углами;
- простота программирования ЧПУ, смены программ для выполнения различных производственных задач;
- автоматический контроль текущего состояния станка;
- высокая надёжность механических частей;
- защита от перегрева сверла;
- высокий ресурс узлов и механизмов;
- много различных моделей, позволяющих перемещать шпиндель со сверлом над рабочим столом либо наоборот;
- простота в эксплуатации, обслуживании, ремонте;
- высокая производительность труда;
- безопасность в работе по причине отсутствия контактов с опасными механическими узлами.
Недостатки станков с ЧПУ для сверления:
- высокая стоимость оборудования;
- большие габариты и масса;
- для работы требуется обученный персонал — операторы, наладчики.
Техническое обслуживание сверлильного станка
Обязательные работы по техобслуживанию по техническому обслуживанию разделяются на ежедневные, еженедельные, ежеквартальные и по окончанию смены. Каждый день необходимо проводить следующие виды работ.
- Проверить внешний вид агрегата – необходимо убедиться, что на деталях станка отсутствуют механические повреждения, трещины, царапины. Удалить пыль, стружку и грязь с поверхности станка при помощи металлической щётки и промасленной ветоши. Не допускается уборка стружки руками.
- Очистить или поменять фильтр – необходимо следить за чистотой масла.
- Смазывать и очищать конус шпинделя – перед каждой установкой инструмента.
- К еженедельным операциям по техническому обслуживанию относятся следующие обязательные проверки:
- Винтовой пары подъема корпуса – наличие смазки и анализ состояния механизма с целью выявления механических повреждений, заусенец, царапин и т.п. Проверить наличие смазки.
- Колонны станка – проверяется отсутствие механических повреждений, узел очищается от грязи и обрабатывается жидкой смазкой. При обнаружении царапин, заусенец, необходимо проверить верхний сальник. Он подлежит замене, если нарушена его целостность. Царапины зачищаются.
- Направляющих консоли – анализируется легкость перемещения сверлильной головки. При затруднённом движении блока удаляется пыль и грязь, проводится обработка жидкой смазкой. При необходимости регулируется перемещение сверлильной головки.
- Электродвигателей – проверяется состояние агрегата, кабелей и заземления, а также оценивается внешний вид двигателя, корпус очищается от пыли, грязи и масляных пятен.
Раз в квартал проводится техническое обслуживание станка с проверкой качества работы отдельных блоков и всего агрегата в целом, с корректирующими настройками:
- Зажима корпуса на колонне и наличие увода шпинделя при зажиме – для этого зажимают рукав на колонне. С усилием в 900Н на конце рукава, производя его поворот вокруг колонны. Зажим должен держать приложенную нагрузку. В случае ослабления зажима, а также увода шпинделя при зажиме более 0,35мм производят регулировку.
- Радиального биения отверстия шпинделя – проверяется у торца и на расстоянии 300 мм.
- Зажима каретки на рукаве – для этого на рукаве проводят фиксацию каретки, с усилием по оси в 2500 Н. Зажим должен держать приложенную нагрузку. В случае ослабления зажима проводят корректировку.
- Крепления деталей станка – проверяют надёжность фиксацию узлов, блоков станка, клемм электрооборудования.
- Перпендикулярности оси шпинделя к рабочей поверхности фундаментной плиты (жесткость) в продольной и поперечной плоскости.
- Параллельности траектории перемещения сверлильной головки по рукаву поверхности фундаментной плиты.