2. Нагрев трубной заготовки
Для нагрева заготовки в цехе используется печь с шагающим подом (ПШП).
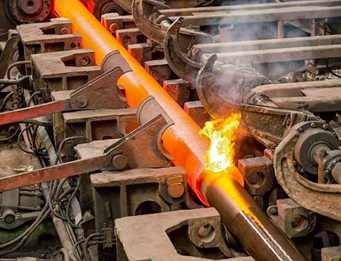
В цеху заготовки для изготовления труб прибывают в виде штанг, а перед тем, как будут приняты к производству, проходят оценку по нескольким факторам и взвешиваются. На шагающий под нагревательной печи заготовки подаются со склада с помощью мостового крана. Мощность работы печи настраивается с учетом темпа проката. При укладке металла необходимо четкое соблюдение схем укладки, что контролируется посадчиком металла.
Далее заготовка подается в печь, но в зависимости от используемой марки стали и типоразмера трубы посадчиком проводятся операции по отбору заготовок, с учетом нижеперечисленных требований:
- если длина заготовки находится в пределах от 5,5 до 8 метров, то плавки разделяют смещением первых двух штанг по ширине печи, а различные марки стали отделяются смещением четырех первых штанг по ширине печи;
- если заготовка более 8 метров, то отбор и запуск в печь происходит с интервалом в 8-10 шагов, с учетом уже загруженных в ПШП и полученных заготовок. Эти операции находятся под контролем нагревальщика металла ПШП.
Если в печи идет одновременный нагрев заготовок из разных марок стали, то время нагрева выбирается в соответствии с самым тугоплавким металлом.
После прохождения печи нагретые заготовки подаются на рольганг внутренней выгрузки, а с него на механическую линию по горячей резке. Если скорость резки недостаточно высока, то возможно подстуживание заготовки, в связи с этим сделан реверсивный механизм возврат заготовки обратно в печь для подгрева.
Во время работы возможна горячая остановка печи. Горячей остановкой печи считается остановка без отключения подачи природного газа. При горячих остановках подвижные балки печи устанавливаются на уровне неподвижных. Окна загрузки и выгрузки закрываются. Коэффициент расхода воздуха с помощью задатчика "топливо-воздух" снижается с 1,1-1,2 до 1,0:-1,1. Давление в печи на уровне пода становится положительным. При остановках стана: до 15 минут – температуру по зонам устанавливают на нижнем пределе, и "отшагивают" металл на два шага; от 15 минут до 30 минут – температуру в зонах III, IV, V снижают на 20-40?С, в зонах I, II на 30-60?С от нижнего предела; свыше 30 минут – температуру по всем зонам уменьшают на 50-150 градусов по сравнению с нижним пределом в зависимости от продолжительности простоя.
Заготовки «отшагивают» назад на 10 шагов. При продолжительности простоя от 2-х до 5 часов необходимо освобождать от заготовок IV и V зоны печи. Заготовки из зон I и II выгружают в карман. Выгрузку металла осуществляет посадчик металла с ПУ-1. Температуру в V и IV зонах снижают до 1000-1050 градусов. При остановках более 5 часов вся печь освобождается от металла. Подъем температуры осуществляют ступенчато на 20-30 градусов, при скорости подъема температуры 1,5-2,5 град./мин. При увеличении времени нагрева металла из-за низкого темпа проката, температуру в I, II, III зонах понижают на 60 градусов, 40 градусов, 20 градусов соответственно от нижнего предела, а температуру в зонах IV, V на нижних пределах.
После нагрева заготовка попадает на линию горячей резки заготовки. В состав оборудования линии горячей резки входят сами ножницы для резки заготовки, передвижной упор, транспортный рольганг, защитный экран для предохранения оборудования от теплового излучения из окна выгрузки печи с шагающим подом. После нагрева штанги и выдачи ее, она проходит через термостат, доходи до передвижного упора и разрезается на заготовки необходимой длины. После производства реза передвижной упор поднимается с помощью пневмоцилиндра, заготовка транспортируется по рольгангу. После ее прохода за упор он опускается в рабочее положение и цикл реза продолжается.