3. Прошивка
Мерная заготовка рольгангом за ножницами передается к зацентровщику. Зацентрованная заготовка выбрасывателем передается на решетку перед прошивным станом, по которой скатывается к задержнику и при готовности выходной стороны передается в желоб, который закрывается крышкой. С помощью вталкивателя, при поднятом упоре заготовка задается в зону деформации. В зоне деформации осуществляется прошивка заготовки на оправке, удерживаемой стержнем. Стержень упирается в стакан упорной головки упорно-регулировочного механизма, открытие которой не допускает замок.
Продольный изгиб стержня от осевых усилий, возникающих при прокатке, предотвращается закрытыми центрователями, оси которых параллельны оси стержня.
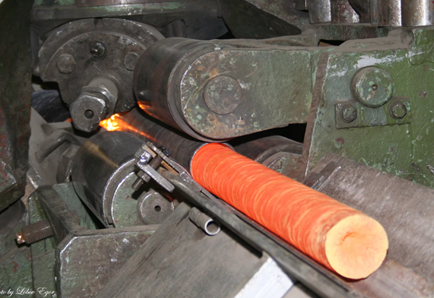
В рабочем положении ролики сводятся вокруг стержня пневмоцилиндром через систему рычагов. По мере приближения переднего торца гильзы ролики центрователей последовательно разводятся. После окончания прошивки заготовки, пневмоцилиндром сводятся первые ролики, которые перемещают гильзу от валков для возможности захвата рычагами перехватчика стержня, затем откидывается замок и передняя головка, сводятся выдающие ролики, и гильза на повышенной скорости выдается на повышенной скорости выдается за упорную головку на рольганг за прошивным станом.